Wire EDM-koneet selitetty: tyypit, toimintaperiaate ja valintaopas
2026-08-17
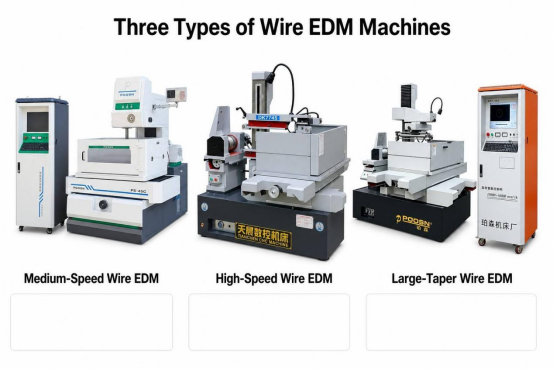
Wire EDM (wire sähköpurkauskoneistus) poistaa materiaalia tuhansien ohjattujen sähkökipinöiden kautta, jotka syttyvät jatkuvasti liikkuvan lankaelektrodin ja työkappaleen väliin, mikä mahdollistaa konepajojen leikkaamisen karkaistuja metalleja ja monimutkaisia profiileja, joihin on vaikea päästä käsiksi perinteisillä leikkaustyökaluilla. Useimmille valmistajille käytännöllinen valinta rajoittuu kolmeen pääluokkaan lankaleikkaus EDM varusteet: keskinopeiden lankojen EDM , nopea lanka EDM , ja suurikartio lanka EDM , joista jokainen sopii eri nopeuden, tarkkuuden ja geometrisen monimutkaisuuden tasapainoon. Oikean lanka-EDM-koneen valinta riippuu vähemmän siitä, mikä tyyppi on yleensä ylivoimainen, vaan enemmän koneen sopivuudesta materiaalin paksuuteen, kartiokulmavaatimuksiin, pinnan viimeistelytavoitteisiin ja tuotantomäärään tietyssä työssä.
Tässä oppaassa käydään läpi yleisimmät lanka-EDM-koneet, kuinka langanleikkaus-EDM-prosessi todella toimii, mihin kukin konetyyppi sopii parhaiten, yksityiskohtaisen vertailun, huoltokäytännöt, jotka pitävät lanka-EDM-koneen leikkaamisen tarkasti ajan mittaan, ja vastauksia kysymyksiin, joita johtojen EDM-laitteita ensimmäistä kertaa arvioivat liikkeet usein herättävät.
Yleisimmät lanka-EDM-koneiden tyypit ja niiden ominaisuudet
Lanka-EDM-koneet ryhmitellään yleensä langan nopeuden, lankamateriaalin ja kartioleikkauskyvyn mukaan, ja nämä kolme tekijää määräävät suurelta osin, mitä tietty kone käsittelee hyvin. Keskinopeuksinen lanka-EDM koneet pyörittävät edestakaisin liikkuvaa molybdeenilankaa kontrolloidulla, kohtuullisella nopeudella, ja niitä käytetään laajalti, kun tarvitaan tasapainoa leikkausnopeuden ja pinnan viimeistelyn välillä. Nopea lanka EDM koneet käyttävät tyypillisesti myös edestakaisin liikkuvaa molybdeenilankaa, mutta ne on viritetty nopeampaan materiaalin poistoon yksinkertaisissa, matalakartioissa profiileissa. Suurikartio lanka EDM koneet on rakennettu laajennetun kallistusakselin liikealueen ympärille, joten lankaa voidaan kallistaa laajalla alueella, mikä tekee niistä käytännöllisen valinnan lävistystyöhön, suulakepuristusmuotteihin ja muihin osiin, jotka tarvitsevat voimakkaan vetokulman leikattuina karkaistuksi kappaleeksi.
Koska nämä luokat kuvaavat spektriä kolmen jäykästi erillisen mallin sijaan, monet kaupat päätyvät valitsemaan useimmiten leikkaamiensa osaperheiden perusteella yhden ihanteellisen kokoonpanon sijaan. Alla olevassa yleiskatsauksessa esitetään yhteenveto siitä, miten kukin tyyppi tyypillisesti sijoitetaan lanka-EDM-konepajan työnkulkuun.
Keskinopeuksinen lanka-EDM Edestakainen molybdeenilanka, tasapainoinen leikkausnopeus ja pinnan viimeistely, yleinen yleisissä työkaluissa ja muottikomponenteissa, kuten PS-C- ja DK77-BC-sarjoissa. High Nopeus Wire EDM Edestakainen molybdeenilanka, joka on viritetty nopeampaan läpimenoon pienemmän kartiomaisen ja suuremman tilavuuden profiilileikkauksessa, kuten DK77-A- ja DK77-B-sarjoissa. Suuri kartiolanka EDM Laajennettu kallistusakselin liike mahdollistaa selvät vetokulmat lävistys-, meisti- ja ekstruusiotyökaluissa, kuten DK77-D-sarjassa.
Yleisten lanka-EDM-konetyyppien yleiset ominaisuudet
Koneen tyyppi
Tyypillinen lanka
Kartiokyky
Tyypillisesti Käytetään
Keskinopeuksinen lanka-EDM
Molybdeeni
Kohtalainen
Yleiset muotti- ja työkalukomponentit
High Nopeus Wire EDM
Molybdeeni
Matalasta kohtalaiseen
Suuremmat, selkeät profiilit
Suuri kartiolanka EDM
Molybdeeni or brass
Laajakulmainen
Lävistimet, meistit ja ekstruusiotyökalut vetokulmilla
Leikkausnopeus on yksi ensimmäisistä kysymyksistä, joita kaupat kysyvät verrattaessa lanka-EDM-konetyyppejä, koska se vaikuttaa suoraan syklin aikaan ja suorituskykyyn. Raakanopeus sinänsä ei kuitenkaan kerro koko tarinaa, koska kartiokyky ja saavutettavissa oleva tarkkuus vaihtelevat usein sen kanssa, kuinka nopeasti lanka voi kulkea leikkauksen läpi. Alla olevassa taulukossa on keskinopeita, suuria nopeuksia ja suurikartioisia lanka-EDM-koneet vierekkäin käyttämällä suhteellista tehokkuusindeksiä absoluuttisten leikkausnopeuksien sijaan, koska todellinen nopeus vaihtelee materiaalin, paksuuden ja generaattorin asetusten mukaan. Tämä havainnollistava hakemisto on tarkoitettu näyttämään yleiset mallit, joita kaupat kohtaavat käytännössä, sen sijaan, että se toimisi kiinteänä suorituskykylukuna tietylle koneelle. Tämän mallin ymmärtäminen auttaa rajaamaan, mikä lanka-EDM-konetyyppi kannattaa arvioida tarkemmin tietyssä osaperheessä.
Kuten kaavio osoittaa, nopeat lanka-EDM-koneet saavuttavat yleensä korkeimmat pisteet suhteellisella leikkaustehokkuusindeksillä, mikä kuvastaa niiden suunnittelun keskittymistä nopeaan materiaalin poistoon yksinkertaisia profiileja varten. Keskinopeat lanka-EDM-koneet istuvat lähellä takana, mikä kuvastaa suunnittelufilosofiaa, joka tasapainottaa kohtuullisen nopean leikkauksen tasaisemman langan kireyden ja hienomman pinnan hallinnan kanssa. Suuren kartiolangan EDM-koneet osoittavat alhaisimman suhteellisen indeksin tässä vertailussa, mutta se ei tarkoita, että ne olisivat kokonaisuutena heikompi kone; se yksinkertaisesti heijastaa sitä, että leikkaus voimakkaassa kulmassa hidastaa prosessia verrattuna suoraan, pystysuoraan leikkaukseen. Käytännössä konepaja, joka leikkaa yksinkertaisia lyöntejä suurella äänenvoimakkuudella, arvostaa yleensä nopeiden lankojen EDM-kokoonpanojen tarjoamaa suorituskykyetua. Tarkkuusmuottikomponentteja valmistava myymälä, jolla on tiukemmat pinnankäsittelyvaatimukset, voi kallistua keskinopean langan EDM:ään, jossa hallittu langansyöttö tukee puhtaampaa loppukulkua. Säännöllisesti meistiä, suulakepuristustyökaluja tai vetokulmalla varustettuja lävistyksiä koneistava myymälä huomaa, että kartiokyky on tärkeämpää kuin raakanopeus, koska ilman sitä osaa ei voida valmistaa koneella ollenkaan. On myös syytä huomata, että minkä tahansa lanka-EDM-koneen leikkausnopeus muuttuu työkappaleen paksuuden, langan halkaisijan ja trimmauskertojen lukumäärän mukaan, joita käytetään kohteen pinnan viimeistelyyn. Paksummat työkappaleet yleensä vähentävät saavutettavaa leikkausnopeutta konetyypistä riippumatta, koska enemmän materiaalia on kuluttava langan kulkuyksikköä kohti. Useat leikkausleikkaukset, jotka ovat yleisiä, kun vaaditaan hienoa pintakäsittelyä, lisäävät myös kokonaiskäsittelyaikaa, vaikka ne eivät muuta koneen taustalla olevaa nopeusluokitusta. Tästä syystä kaaviossa olevaa suhteellista indeksiä on parasta käyttää lähtökohtana konetyypin kaventamiseen, jolloin tarkempi arvio tietyistä osien geometriasta ja viimeistelyvaatimuksista seuraa myöhemmin. Liikkeet, jotka käyttävät säännöllisesti yhdistelmää yksinkertaisia ja kartiomaisia osia, valitsevat toisinaan suurikartiolangan EDM-koneen nimenomaan, koska se pystyy silti suorittamaan tavanomaisia pystysuuntaisia leikkauksia, mikä antaa sille lisää joustavuutta, vaikka sen suhteellinen tehokkuusindeksi on pienempi erityisesti kartiomaisessa työssä. Konetyypin sovittaminen hallitsevaan osaperheeseen liikkeen työmäärässä on yleensä tärkeämpää kuin pelkkä optimointi suurimmalle leikkausnopeudelle.
Tärkeimmät huomiot: kolme päälankaa EDM-konekategoriaa vaihtavat nopeuden, kartiokyvyn ja viimeistelyn hallinnan, joten liikkeen leikkaaman hallitsevan osaperheen pitäisi ohjata valintaa enemmän kuin yksittäinen suorituskykyluku.
Kuinka lanka-EDM-koneet toimivat: Toimintaperiaate ja ydinrakenne
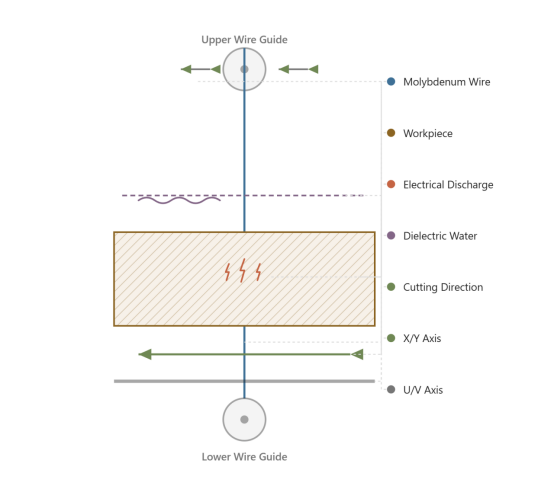
Jokainen lanka-EDM-kone luokasta riippumatta poistaa materiaalin läpi kipinäeroosiota : jatkuvasti liikkuvaa lankaelektrodia pidetään pienen, kontrolloidun etäisyyden päässä työkappaleesta, ja tuhannet nopeat sähköpurkaukset sekunnissa höyrystävät pieniä määriä metallia ohjelmoidulla reitillä. Lanka itse ei koskaan kosketa työkappaletta fyysisesti, minkä vuoksi lankaleikkaus EDM voi työstää karkaistua työkaluterästä, kovametallia ja muita vaikeasti leikattavia materiaaleja ilman mekaanisia leikkausvoimia, jotka rajoittavat tavanomaista koneistusta.
Dielektrinen neste, tyypillisesti deionisoitu vesi, virtaa jatkuvasti leikkausraon läpi. Tämä neste jäähdyttää lankaa ja työkappaletta, huuhtelee pois kuluneet hiukkaset, jotta ne eivät häiritse myöhempiä purkauksia, ja auttaa hallitsemaan kipinävälin sähköisiä ominaisuuksia. Servoohjausjärjestelmä tarkkailee jatkuvasti rakotilanteita ja säätää langan asentoa reaaliajassa säilyttääkseen vakaan ja tasaisen välin leikkauksen edetessä. Samaan aikaan CNC-ohjain ohjaa X- ja Y-akseleita ohjelmoidun osaprofiilin jäljittämiseksi, ja kartioleikkaukseen rakennetuissa koneissa U- ja V-akselin lisäliike kallistaa langanohjaimia, jotta lanka voi leikata kulmassa eikä tiukasti pystysuorassa.
Ydinkomponentit, jotka jaetaan lanka-EDM-konetyypeille
Langansyöttö- ja vastaanottojärjestelmä, joka syöttää tuoretta lankaa jatkuvasti ja kerää käytetyn langan sen jälkeen, kun se on kulkenut leikkauksen läpi
Ylä- ja alalanganohjaimet, jotka kohdistavat langan tarkasti ja kartiomaisissa koneissa kallistavat kulmikkaita leikkauksia
Langan kireyden säätö, joka pitää langan kireänä ja vakaana, joten se vastustaa taipumista leikkauksen aikana
Dielektrinen nestekierto- ja suodatusjärjestelmä, joka toimittaa puhdasta nestettä leikkausrakoon ja poistaa kuluneen roskat
Pulssigeneraattori, joka tuottaa sähköpurkauksia, jotka todella syövyttävät materiaalia
CNC-ohjaus- ja akselikäyttöjärjestelmä, joka kohdistaa työpöydän ja vaijeriohjaimet ohjelmoidun kappalegeometrian mukaan
Pinnan viimeistely harvoin saavutetaan yhdellä ajolla lanka-EDM-koneella, ja sen ymmärtäminen, kuinka viimeistely paranee peräkkäisten leikkausten aikana, auttaa selittämään, miksi monivaiheohjelmointi on vakiokäytäntö. Ensimmäinen karkea leikkaus poistaa suurimman osan materiaalista nopeasti, mutta jättää suhteellisen karkean pinnan, koska prioriteetti tässä vaiheessa on materiaalin poistaminen viimeistelyn sijaan. Myöhemmät leikkausleikkaukset käyttävät alhaisempia energia-asetuksia ja hitaampia syöttönopeuksia erityisesti vähentämään pinnan karheutta askel askeleelta. Alla oleva kaavio näyttää tyypillisen havainnollisen kuvion siitä, kuinka Ra, yleinen pinnan karheuden mitta, pyrkii pienenemään karkealla leikkauksella ja useilla trimmauskerroilla. Nämä arvot edustavat yleistä langan EDM-prosessin käyttäytymistä eivätkä taattua tulosta millekään tietylle koneelle, materiaalille tai parametrijoukolle.
Kaavion viiva putoaa jyrkästi karkean leikkauksen ja ensimmäisen trimmausleikkauksen välillä, mikä heijastaa sitä, kuinka suuri osa pinnan epäsäännöllisyydestä nopean, korkean energian eroosiosta poistuu ensimmäisessä viimeistelyssä. Jokainen ylimääräinen trimmausleikkaus alentaa edelleen Ra-arvoa, mutta asteittain pienempiä määriä havainnollistaen pienentyneen tuoton mallia, joka on yleinen EDM-viimeistelyprosesseissa. Tämä pienenevän tuoton kuvio on yksi syy, miksi kaupat punnitsevat ylimääräisen trimmauspassin kustannuksia suhteessa siihen, kuinka paljon viimeistelyparannuksia se todella tuottaa tietylle osalle. Lisäkiillotukseen tai teksturointiin tarkoitetut osat pysähtyvät joskus kahden tai kolmen ajon jälkeen, koska jäljellä oleva karheus korjataan joka tapauksessa erillisellä viimeistelyvaiheella. Osat, joiden on täytettävä tiukat leikatun pinnan viimeistelyvaatimukset, kuten tietyt tarkkuusmuotin ontelot, oikeuttavat usein ylimääräisten trimmauskierrosten suorittamisen alhaisemman käytännön Ra-arvon saavuttamiseksi. Johdon halkaisija, generaattorin asetukset ja dielektrisen nesteen tila vaikuttavat kaikki siihen, kuinka nopeasti Ra paranee siirrosta toiseen, joten tarkka käyrä vaihtelee työstä toiseen. Koneet, joissa on tasaisemman langan kireyden säätö ja jotka usein liitetään keskinopeisiin lankojen EDM-kokoonpanoihin, tuottavat yleensä johdonmukaisemman viimeistelyn parannuksia läpikulkujen välillä. Koska jokainen trimmauskierros lisää käsittelyaikaa, käytettyjen ajojen kokonaismäärä vaikuttaa suoraan sykliaikaan, joka on tärkeä suunnittelutekijä itse viimeistelytavoitteen ohella. Uutta osaa ohjelmoivat kaupat aloittavat yleensä samanlaisesta aikaisemmasta työstä tunnetulla trimmaussekvenssillä ja säätävät kulkujen määrää sen mukaan, miten lopputulos mittaa. Todellisten mitattujen Ra-arvojen seuraaminen tällaiseen malliin voi auttaa tunnistamaan, milloin koneen langanohjaimet, kiristysjärjestelmä tai huuhtelu saattavat toimia huonommin, koska odotettua tasaisempi käyrä viittaa usein mekaaniseen tai prosessiongelmaan ohjelmoinnin sijaan. Ajan myötä tämän suhteen seuranta tukee myös tarkempaa lainausta, koska kauppa voi arvioida syklin ajan luotettavammin, kun se tietää suunnilleen kuinka monta trimmausta tietty viimeistelyvaatimus vaatii.
Tärkeimmät huomiot: langanleikkaus EDM-prosessi perustuu vakaaseen kipinäväliin, jatkuvaan dielektriseen huuhteluun ja monivaiheohjelmointiin, ja sama ydinrakenne on keskinopeiden, suurten nopeuksien ja suurikartioisten lankojen EDM-koneiden taustalla.
Sovellusskenaariot ja valintakriteerit lanka-EDM-laitteille
Lanka-EDM-koneet palvelevat monenlaisia toimialoja, ja teknologian tyypillisen käyttökohteen ymmärtäminen auttaa asettamaan koneenvalintapäätökset kontekstiin. Muotti- ja meistityöt ovat olleet historiallisesti yksi suurimmista langan EDM:n sovellusalueista, koska prosessi on erinomainen leikkaamaan karkaistu työkaluteräs tarkkoihin ontelo- ja lävistysgeometrioihin. Tarkkuustyökalut, autokomponentit ja ilmailu- tai lääketieteelliset osat ovat myös riippuvaisia langan EDM:stä aina, kun tiukat toleranssit tai kovat materiaalit vaikeuttavat tavanomaista koneistusta. Alla oleva donitsikaavio erittelee havainnollisen, edustavan lanka-EDM-sovellusten jakautumisen näille laajoille toimialasegmenteille. Kuten aiemmassa kaaviossa, nämä prosenttiluvut on tarkoitettu ilmaisemaan yleisiä toimialan malleja eikä tarkkoja markkinaosuuslukuja tietyltä ajanjaksolta tai alueelta.
Muotti- ja muottisovellukset muodostavat suurimman havainnollistavan osuuden kaaviossa, mikä vastaa lanka-EDM:n pitkäaikaista roolia karkaistun työkaluteräksen onteloiden, hylsyjen ja sisäosien leikkaamisessa, joita olisi vaikea työstää perinteisesti. Tarkkuustyökalut edustavat seuraavaksi suurinta segmenttiä, joka kattaa mittarit, kiinnikkeet ja leimauskomponentit, joissa tiukat mittatoleranssit ovat tärkeämpiä kuin tuotantomäärä. Myös autoteollisuuden komponentit muodostavat merkittävän osuuden, mikä kuvastaa alan jatkuvaa tarvetta kestäville meistosuulakkeille, vaihteistoille ja tarkkuussovittaville osille. Ilmailu- ja lääketieteelliset sovellukset, vaikka niiden kokonaisosuus on pienempi, vaativat yleensä tiukimmat toleranssit ja vaativimmat materiaalivaatimukset, mukaan lukien nikkelipohjaiset superseokset ja titaani, joita on vaikea työstää perinteisillä leikkausmenetelmillä. Jäljellä oleva "muu teollisuus" -kategoria kattaa laajan valikoiman käyttötapauksia prototyyppien kehittämisestä erikoiselektroniikkakoteloihin, jotka eivät sovi siististi muihin segmentteihin. Tämä jakelu vihjaa myös siihen, miksi keskinopeiden ja suurikartioiden lanka-EDM-koneet ovat edelleen suosittuja valintoja, koska muotti-, meisti- ja työkalutyöt hyötyvät usein näiden konetyyppien tarjoamasta kartiokyvystä ja viimeistelyn hallinnasta. Uudelle markkinasegmentille tulevat kaupat voivat käyttää tällaista jakelua karkeana oppaana, jonka ominaisuuksilla on todennäköisesti eniten merkitystä, vaikka todellinen kysyntä riippuu aina liikkeen palvelemasta asiakaskunnasta. Esimerkiksi työkaluihin keskittyvä myymälä voi asettaa etusijalle kartiokyvyn ja pinnan viimeistelyn raakaleikkausnopeuteen nähden, kun otetaan huomioon, kuinka suuri osa työkalusegmentistä sisältää monimutkaisia, lähellä toleranssia olevia geometrioita. Autoihin keskittyvä konepaja, joka leikkaa suurempia määriä yksinkertaisempia leimausmuotikomponentteja, voi sen sijaan asettaa etusijalle leikkausnopeuden ja syklin ajan pysyäkseen tuotantoaikataulujen tahdissa. Koska lanka EDM on vähentävä, kosketukseton prosessi, joka ei kohdista merkittävää mekaanista voimaa työkappaleeseen, se on edelleen vaihtoehto kaikissa näissä segmenteissä aina, kun kovuus tai geometrinen monimutkaisuus sulkee pois tavanomaiset leikkausmenetelmät.
Tyypilliset sovellusskenaariot
Muotin ja suutinonteloiden, ytimen ja inserttien valmistus
Leimaus ja progressiivinen stanssaus
Lävistys- ja suulakepuristusmuottikomponentit vetokulmilla
Tarkkuuskiinnikkeet, mittarit ja jigit
Kovametalliset prototyyppiosat ilmailu- ja lääketieteelliseen käyttöön
Keskeiset valintakriteerit
Materiaalin paksuus ja kovuusalue, jonka kone voi käsitellä
Osaperheelle vaadittu suurin kartiokulma
Tavoitepinnan viimeistely ja tarvittava trimmauskertojen määrä
Johdon halkaisijan yhteensopivuus ja kulutustarvikkeiden saatavuus
Automaatioominaisuudet, kuten automaattinen lankojen pujotus ja valvomaton käynti
Keskeinen ominaisuus: lanka-EDM-koneen sovittaminen materiaalin paksuuteen, vaadittuun kartiokulmaan ja tavoitepinnan viimeistelyyn on luotettavampi valintatapa kuin pelkän teollisuuden perusteella.
Yksityiskohtainen vertailu: Keskinopeus vs nopea vs suurikartio lanka EDM
Keskinopeiden, suurten nopeuksien ja suurikartioiden lanka-EDM-koneiden välillä on usein punnittava useita ominaisuuksia kerralla sen sijaan, että optimoidaan yhdelle mittarille. Tarkkuus, leikkausnopeus, kartiokyky, automaation taso ja yleinen sovellusten monipuolisuus vaikuttavat siihen, mikä konetyyppi sopii parhaiten liikkeen tyypilliseen työmäärään. Yhden numeron vertailu voi olla tässä harhaanjohtava, koska kone, joka saa hyvän tuloksen nopeudesta, voi saada pienempiä pisteitä kartiomaisuudessa ja päinvastoin. Alla oleva tutkakaavio sijoittaa kaikki kolme konetyyppiä näille viidelle ulottuvuudelle käyttämällä havainnollistavaa 1:stä 10:een suhteellista asteikkoa, jolloin kompromissit on helpompi nähdä yhdellä silmäyksellä. Kuten aikaisemmissa kaavioissa, näiden arvojen on tarkoitus edustaa yleisiä suuntauksia koko luokassa eikä yksittäisen mallin teknisiä tietoja.
Tutkakaavio osoittaa, että keskinopeiden lankojen EDM-koneet muodostavat suhteellisen tasapainoisen muodon ja saavuttavat kohtuullisen hyvin tarkkuuden, automaation ja monipuolisuuden, olematta kuitenkaan huippusuorituskykyisiä missään ulottuvuudessa. Suurinopeuksiset lanka-EDM-koneet venyvät kauimpana nopeusakselia pitkin, mikä on johdonmukaista niiden suunnittelun painopisteen kanssa suoraviivaisten profiilien nopeaan ja suurimääräiseen leikkaamiseen. Suuren kartiolangan EDM-koneet ulottuvat kauimpana kartiomaisuusakselia pitkin, mikä heijastaa laajennettua akselin liike- ja kallistusaluetta, mikä mahdollistaa laajakulmaleikkauksen. Huomionarvoista on, että suurikartiomaisilla koneilla on myös kunnioitettava tarkkuuspisteet tässä vertailussa, koska kartiokyky ja leikkaustarkkuus eivät sulje pois toisiaan hyvin rakennetussa koneessa. Monipuolisuusakseli suosii keskinopeita ja suurikartioisia kokoonpanoja hieman enemmän kuin nopeita koneita, koska kyky käsitellä sekä suoraa että kartiomaista työtä laajentaa yksittäisen koneen valmistamien osien valikoimaa. Automaatiopisteet ovat melko lähellä kaikissa kolmessa tyypissä tässä havainnollistavassa vertailussa, mikä heijastaa sitä, kuinka automaattinen langan kierteitys, ohjelmoitava kireyden hallinta ja CNC-paikannus ovat yleistyneet nykyaikaisissa EDM-koneissa yleensä sen sijaan, että ne olisivat ainutlaatuisia vain yhdessä kategoriassa. Liikkeet, jotka leikkaavat pääasiassa suoraseinäisiä työkalukomponentteja suuria määriä, huomaavat todennäköisesti, että nopean koneen etu nopeusakselilla on suurempi kuin sen pienempi kartiopistemäärä. Liikkeet, jotka tuottavat lävistyksiä, meistiä tai puristustyökaluja vetokulmalla, lisäävät painoa kartiokyvyn akselille, jonne suurikartiot koneet selvästi johtavat. Liikkeet, joissa on sekakuormitus ja jotka leikkaavat sekä suoraviivaisia että kartiomaisia osia eri töissä, pyrkivät usein kohti tasapainoisempaa profiilia, joka näkyy keskinopeiden lankojen EDM-koneiden avulla. Tämän kaltaisen tutkakaavion lukeminen ei tarkoita yhtä suurimman muodon valitsemista vaan enemmän muodon vahvimpien akselien sovittamista liikkeen tyypillisten osien erityisvaatimuksiin. Koska nämä arvot ovat pikemminkin havainnollistavia kuin tietystä mallista mitattuja, ostoa arvioivien liikkeiden tulee vahvistaa todelliset tarkkuuden, nopeuden ja kapenemisen tekniset tiedot suoraan tarkasteltavana olevan mallin laitevalmistajalta.
Ominaisuuksien vertailu lanka-EDM-koneluokkien välillä
Kriteeri
Keskinopeuksinen lanka-EDM
High Nopeus Wire EDM
Suuri kartiolanka EDM
Lanka elektrodi
Molybdeeni, reciprocating
Molybdeeni, reciprocating
Molybdeeni or brass
Kartioalue
Kohtalainen
Matalasta kohtalaiseen
Laajakulmainen
Pintakäsittelypotentiaali
Vahva monivaiheisella trimmauksella
Hyvä, toissijainen nopeuteen nähden
Hyvä suippeneviin ja suoriin leikkauksiin
Leikkausnopeus taipumus
Kohtalainen
Korkeampi yksinkertaisissa profiileissa
Matala monimutkaisessa kartiotyössä
Yleisiä sovelluksia
Yleiset muottien ja työkalujen osat
Suuren volyymin suoraviivaiset profiilit
Lävistimet, meistit, suulakepuristustyökalut
Keskeinen huomio: mikään yksittäinen lanka EDM-luokka ei johda jokaiseen ulottuvuuteen, joten liikkeet, joiden työtaakka vaihtelee, hyötyvät usein tarkkuuden, nopeuden, kartioalueen ja automaation arvioinnista yhdessä eikä yksittäisen tekijän kanssa.
Lanka-EDM-koneiden huolto-ohjeet
Johdonmukainen huolto pitää lanka-EDM-koneen leikkauksen suunnitellulla tarkkuudellaan vuosien käytön aikana, ja useimmat rutiinitehtävät ovat yksinkertaisia, kun ne on sisällytetty säännölliseen aikatauluun. Langan kireys tulee tarkistaa ja kalibroida säännöllisesti, koska liian löysä tai liian kireä lanka voi vaikuttaa suoruuteen ja puolestaan osan tarkkuuteen. Dielektrisen nesteen laatu, joka mitataan tyypillisesti veden resistanssilla, vaatii säännöllistä seurantaa sekä oikea-aikaista suodattimen vaihtoa, koska saastunut tai huonosti käsitelty neste hidastaa leikkaamista ja voi lisätä langan katkeamista. Vaijeriohjaimet kuluvat asteittain jatkuvasta kosketuksesta liikkuvan vaijerin kanssa, ja ne tulee tarkastaa tietyin väliajoin ja vaihtaa, kun kuluminen vaikuttaa leikkaussuoruuteen. Dielektrinen säiliö, työpöytä ja lankareitti tulee puhdistaa säännöllisesti, jotta roskat eivät häiritse huuhtelua ja sähkökontaktia.
Lisäkäytännöt, jotka tukevat pitkän aikavälin tarkkuutta
Tarkista ajoittain koneen vaaitus ja akselin paikoitustarkkuus tunnettua referenssiä vastaan
Pidä luettelo tärkeimmistä tarvikkeista, mukaan lukien langat, suodattimet ja langanohjaimet, jotta voit välttää odottamattomat seisokit
Tarkasta ja voitele ohjauskiskot ja kuularuuvit valmistajan suositteleman välein
Tallenna toistuvat ongelmat, kuten odottamaton johdin katkeaminen, jotta kuviot voidaan jäljittää perimmäisyyteen
Ehdotettu yleinen huoltoaikataulu lanka-EDM-koneille
Tehtävä
Suositeltu taajuus
Tarkoitus
Dielektrisen nesteen resistanssin tarkistus
Päivittäin
Säilytä vakaat kipinäväliolosuhteet
Suodattimen tarkastus ja vaihto
Viikoittain tai ohjeiden mukaan
Pidä dielektrinen neste puhtaana roskista
Langanohjaimen tarkastus
Kuukausittain
Säilytä langan suoruus ja leikkaustarkkuus
Säiliön ja työpöydän puhdistus
viikoittain
Estä roskien häiritseminen huuhtelun aikana
Paikannustarkkuuden tarkastus
Neljännesvuosittainen tai myymäläkohtainen käytäntö
Varmista, että akselin paikoitus pysyy toleranssin sisällä
Keskeiset huomiot: dielektrisen nesteen kunto, langanohjaimen kuluminen ja määräajoin tehtävät paikannustarkastukset ovat huoltotekijöitä, jotka ovat läheisimmin sidoksissa lanka-EDM-koneen pitkän aikavälin leikkaustarkkuuteen.
Tietoja POOSNista – ammattimainen lanka-EDM-konevalmistaja
Tietoja POOSNista – ammattimainen lanka-EDM-konevalmistaja
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd on yksi esimerkki valmistajasta, joka on rakentunut tällaisen tuoteleveyden ympärille. Yritys keskittyy sähköpurkaustyöstölaitteiden ja niihin liittyvän erikoiskäsittelyteknologian tutkimukseen, kehittämiseen ja tuotantoon, jonka tuotevalikoima kattaa PS-C ja DK77-BC keskinopeiden lankojen EDM-sarja , DK77-A ja DK77-B nopea lanka EDM-sarja , ja the DK77-D suurikartio lanka EDM-sarja . Jokaisen työstökoneen paikannustarkkuus testataan osana tuotantoa. Tämä vaihe liittyy suoraan edellä käsiteltyihin akselien sijoittelun huoltotarkastuksiin, koska koneen käynnistystarkkuus asettaa perustason, joka jatkuvalla huollolla on tarkoitus säilyttää. Yrityksen tuotteita myydään kotimaan markkinoilla, ja valikoituja malleja viedään Kaakkois-Aasiaan, Länsi-Aasiaan, Eurooppaan ja Amerikkaan, mikä kuvastaa sellaista dokumentaatiota ja myynnin jälkeistä viestintää, jota kansainväliset lanka-EDM-laitteiden ostajat tyypillisesti etsivät toimittajia vertaillessaan. Tämä laaja kokemus yhdistettynä ilmoitettuun laatuun ja asiakkaiden tarpeisiin, kuvaa yleisprofiilia, johon liikkeiden tulisi kiinnittää huomiota arvioidessaan mitä tahansa lanka-EDM-koneiden valmistajaa riippumatta siitä, onko kyseinen toimittaja lopulta valittu.
Keskeiset huomiot: oikean lanka-EDM-koneen valinta riippuu työkappaleen materiaalista, paksuudesta, vaaditusta tarkkuudesta, kartiokulmasta ja tuotantomäärästä. Jos et ole varma, mikä kone sopii sovellukseesi, ota yhteyttä POOSNiin ja kerro työkappaleesi tekniset tiedot. Tiimimme voi auttaa sinua valitsemaan sopivan Wire EDM -ratkaisun.
Usein kysyttyjä kysymyksiä lanka-EDM-koneista
Q1: Mitä eroa on lanka-EDM:n ja uppo-EDM:n välillä?
Wire EDM käyttää jatkuvasti liikkuvaa ohutta lankaa elektrodina leikkaamaan läpimenevän profiilin työkappaleeseen, mikä on konseptiltaan samanlainen kuin erittäin tarkka vannesaha, jota ohjataan sähköpurkauksilla. Sinker EDM käyttää sen sijaan muotoiltua elektrodia, joka painetaan työkappaleeseen muodostamaan elektrodin muotoa vastaava ontelo. Wire EDM valitaan yleensä läpileikkausprofiileihin, kun taas uppo-EDM valitaan sokeisiin onteloihin ja monimutkaisiin sisäisiin geometrioihin.
Q2: Mitä materiaaleja voidaan leikata lanka-EDM-koneella?
Lanka-EDM voi leikata mitä tahansa sähköä johtavaa materiaalia kovuudesta riippumatta, mukaan lukien karkaistu työkaluteräs, volframikarbidi ja erilaiset superseokset. Koska prosessi poistaa materiaalia sähköpurkauksen avulla mekaanisen leikkausvoiman sijaan, materiaalin kovuus, joka haastaa tavanomaisen työkalun, ei estä lanka-EDM:ää tuottamasta tarkkaa leikkausta.
Q3: Miten keskinopeiden lankojen EDM eroaa nopeasta lanka-EDM:stä?
Molemmissa kokoonpanoissa käytetään tyypillisesti edestakaisin liikkuvaa molybdeenilankaa, mutta keskinopeiden lankojen EDM-koneet on viritetty tasaisempaan langan kireyteen ja hienompaan pinnanhallintaan, kun taas nopeat lanka-EDM-koneet on viritetty nopeampaan materiaalin poistoon yksinkertaisissa, matalammissa profiileissa. Oikea valinta riippuu siitä, asettavatko liikkeen tyypilliset osat etusijalle viimeistelyn vai suorituskyvyn.
Kysymys 4: Milloin suurikartioinen EDM-kone on tarpeen?
Suurikartiolankainen EDM-kone tulee välttämättömäksi aina, kun osa vaatii voimakkaan vetokulman, joka on leikattu karkaistun osan läpi, kuten lävistimet, meistit ja ekstruusiotyökalut. Keskinopeiden tai suurten nopeuksien vakiokokoonpanot tarjoavat vain kohtalaisen kartiomaisen alueen, joten laajakulmaleikkausta vaativat osat tarvitsevat tyypillisesti laajennetun akselin liikettä, joka löytyy suurikartioisista koneista.
Q5: Kuinka usein lanka-EDM-konetta tulee huoltaa?
Jotkut tehtävät, kuten dielektrisen nesteen resistanssin tarkistus, on parasta tehdä päivittäin, kun taas toiset, kuten suodattimen vaihdot ja säiliön puhdistus, ovat tyypillisesti viikoittaisia tehtäviä. Lankaohjaimen tarkastus tehdään yleensä kuukausittain, ja paikannustarkkuuden tarkastus ajoitetaan usein neljännesvuosittain tai liikkeen oman sisäisen käytännön mukaisesti.