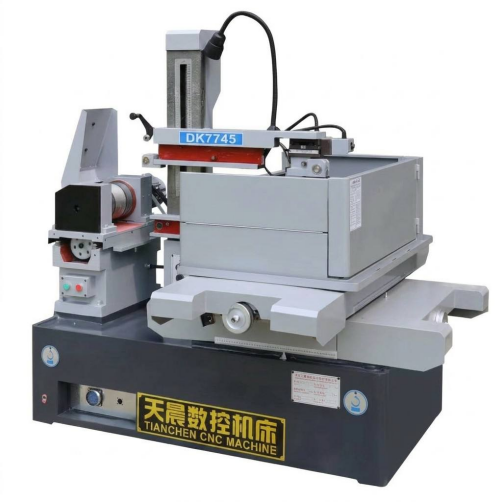
Tarkkuusleikkauslaitteita arvioiville työpajoille lyhyt vastaus on tämä: a lanka EDM Kone käyttää jatkuvasti syötettyä metallilankaa elektrodina sähköä johtavan materiaalin syöpymiseen ohjattujen sähköpurkausten kautta, mikä mahdollistaa monimutkaisten profiilien, tiukkojen toleranssien ja kovien materiaalien leikkaamisen ilman suoraa mekaanista kosketusta. Ostajat tutkivat edm johto prosessoinnissa valitaan yleensä kolmesta laajasta konekategoriasta: keskinopeiden lankojen EDM, nopea ( edestakaisin liikkuva) lanka-EDM ja suurikartio lanka-EDM, jotka kukin sopivat erilaisiin paksuuden, kartiokulman ja pinnan viimeistelyvaatimusten yhdistelmiin. An edm-koneen johto järjestelmä valitaan tyypillisesti osan geometrian, leikattavan materiaalin ja tavoitteen saavuttamiseksi tarvittavien kulkujen lukumäärän perusteella yhden yleisen spesifikaation sijaan.
Tässä artikkelissa käydään läpi yleiset lanka-EDM-koneet, kuinka ne on rakennettu sisäisesti, mihin kukin tyyppi yleensä sopii parhaiten, kuinka niiden suhteellinen suorituskyky vertautuu useiden kriteerien mukaan ja mitä jatkuva huolto yleensä sisältää. Käytännön valintaohjeita on mukana kaikkialla, vertailutaulukko ja useita datavisualisointeja, jotka tekevät yhteenvedon kunkin koneluokan suhteellisesta sijainnista.
Langan EDM-työstö on kosketukseton prosessi, joka perustuu kipinäeroosioon leikkausvoiman sijaan
Keskinopeita lanka-EDM-koneita käytetään laajalti yleisiin työkalu- ja meistitöihin
Nopeat ( edestakaisin liikkuvat) lanka-EDM-koneet ovat yleisiä, kun langan uudelleenkäytöllä ja kustannustehokkuudella on merkitystä
Suuren kartiolangan EDM-koneet käsittelevät osia, jotka vaativat huomattavan kulman leikkausta
Valinta lanka-EDM-koneluokista riippuu vähemmän merkistä ja enemmän koneen soveltuvuudesta työkappaleen paksuus, vaadittu kartiokulma ja viimeistelytoleranssi tosiasiallisesti tuotetuille osille.
Yleisimmät lanka-EDM-koneiden tyypit ja niiden ominaisuudet
Keskinopeat lanka-EDM-koneet
Keskinopeat lanka-EDM-koneet, joita joskus kuvataan parannetuiksi edestakaisin liikkuvan lankakoneen koneiksi, pyörittävät lankaa edestakaisin työkappaleen poikki ja suorittavat useita trimmauskertoja leikatun pinnan asteittaiseksi hiomiseksi. Tämä luokka on usein oletuslähtökohta työkalu- ja muottipajoille, koska se tasapainottaa leikkausnopeuden, pinnan viimeistelyn ja laitekustannukset kohtuullisen hyvin useissa osien geometrioissa. Lanka on tyypillisesti molybdeenipohjaista ja sitä käytetään uudelleen useissa läpimenoissa, joita kaupat usein pitävät käytännöllisenä tapana hallita. edm johto kulutusta tinkimättä viimeistelylaadusta lopullisessa leikkausleikkauksessa.
Nopeat ( edestakaisin liikkuvat) lanka-EDM-koneet
Nopeilla langan EDM-koneilla on sama edestakainen langansyöttöperiaate, mutta ne on yleensä konfiguroitu nopeampaan karkealeikkaukseen, usein pinnan viimeistelyn kustannuksella verrattuna voimakkaasti leikattuihin keskinopeisiin kokoonpanoihin. Nämä koneet sopivat yleensä tuotantoympäristöihin, joissa syklin aika on tärkeämpää kuin hienoimman mahdollisen pinnan saavuttaminen ja joissa myöhemmät viimeistelytoimenpiteet voivat jo olla osa työnkulkua. Koska lanka kulkee edestakaisin, yhtä kelaa voidaan käyttää useiden osien poikki, mikä mainitaan usein käytännöllisenä kustannusarviona suuren volyymin karkealeikkauksessa.
Suuren kartiolangan EDM-koneet
Suurikartiolangan EDM-koneet on rakennettu lankaohjainpäillä ja akselikonfiguraatioilla, jotka pystyvät pitämään merkittäviä kulmia ylemmän ja alemman langanohjaimen välillä, mikä mahdollistaa langan leikkaamisen jyrkät vetokulmat työkappaleeseen yhdellä kertaa. Tämä luokka valitaan yleensä sellaisille osille, kuten puristusmuottikomponentit, suulakepuristussuuttimet tai muut työkalut, joissa selvä kartio- tai askelprofiili on toiminnallinen vaatimus pikemminkin kuin kosmeettinen. Koska mekaanisen rakenteen on säilytettävä jäykkyys myös vaijeriohjaimien kääntyessä äärimmäisiin kulmiin, koneen rungon suunnittelu ja ohjaustarkkuus ovat tässä tärkeämpiä kuin koneissa, jotka on rakennettu ensisijaisesti suoraseinämäleikkaukseen.
Yleinen rakenteellinen painopiste lanka-EDM-koneluokan mukaan
Koneluokka
Ensisijainen rakenteellinen painopiste
Keskinopeuksinen lanka-EDM
Monivaiheinen trimmaustarkkuus ja toistettava paikannus
Keskinopeuksinen lanka-EDM configuration for general tool and die applications
DK77-BC sarja
Keskinopeuksinen lanka-EDM configuration with extended trim-pass control
DK77-A sarja
Nopea edestakainen lanka EDM-kokoonpano
DK77-B sarja
Nopea edestakainen lanka EDM-kokoonpano, alternate frame layout
DK77-D sarja
Suurikartio lanka EDM configuration for steep-angle cutting
Nämä kolme luokkaa eivät ole tiukasti hierarkkisia; jokainen on optimoitu eri nopeuden, viimeistelyn ja kartiokyvyn yhdistelmälle sen sijaan, että yksi yksinkertaisesti suoriutuisi muita paremmin.
Kuinka lanka-EDM-koneet toimivat: periaatteet ja rakenne
Lanka-EDM-kone poistaa materiaalia useilla nopeilla sähköpurkauksilla lankaelektrodin ja työkappaleen välillä, jotka molemmat upotetaan dielektriseen nesteeseen, yleensä deionisoituun veteen, tai huuhdellaan sillä. Jokainen purkaus höyrystää pienen määrän materiaalia, ja dielektrinen neste huuhtelee pois syntyneet roskat samalla jäähdyttäen leikkausvyöhykettä ja auttaa hallitsemaan purkausrakoa. Koska lanka ei koskaan fyysisesti paina työkappaletta vasten, leikkausvoimat pysyvät hyvin pieninä, mikä on osa sitä, miksi lanka-EDM:ää käytetään yleisesti karkaistuissa työkaluteräksissä ja muissa perinteisesti vaikeasti työstettävissä materiaaleissa.
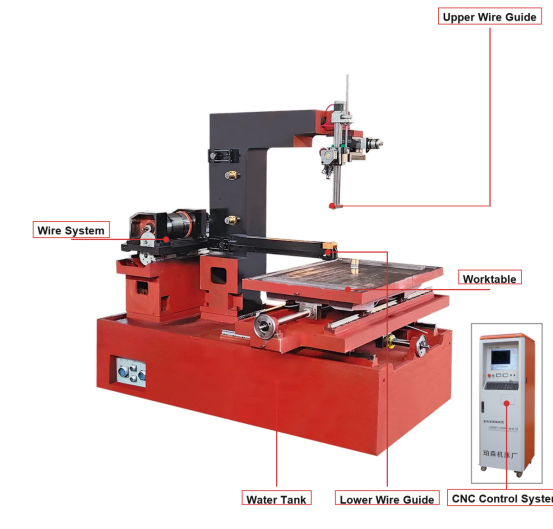
Paikannus hoidetaan CNC-ohjausjärjestelmällä, joka käyttää X-Y-pöytää (ja kartiomaisissa koneissa U-V-langanohjainakseleita) ohjelmoidun osaprofiilin mukaisesti, kun taas erillinen virtalähde ohjaa purkausparametreja, kuten pulssitaajuutta ja virtaa. Mekaaninen runko, langansiirtojärjestelmä ja dielektrinen kiertojärjestelmä toimivat yhdessä ohjauselektroniikan kanssa, joten koneen jäykkyys ja ohjaustarkkuus huomioidaan yleensä yhdessä eikä erillisinä näkökohtina konetta arvioitaessa.
Mekaaninen ja rakenteellinen järjestelmä
Konealustan ja pilarin valu
X-Y työpöytä ja tarvittaessa U-V kartioakselit
Ylä- ja alalanganohjainpäät
Lankakela, kiristys- ja vastaanottojärjestelmä
Dielektrinen nestesäiliö ja suodatinpiiri
Ohjaus ja sähköjärjestelmä
CNC-ohjain ja osaohjelman käyttöliittymä
Servokäyttöjärjestelmä akselin paikannukseen
Pulssivirtalähde purkauksen tuottamiseen
Rakotunnistin ja mukautuva ohjauspiiri
Johdinkatkon havaitseminen ja turvalukitus
Koska leikkausvoima on minimaalinen, langan EDM-koneen jäykkyys on pääasiassa noin paikannustarkkuuden säilyttäminen ajan kuluessa sen sijaan, että se kestäisi raskaita mekaanisia kuormia.
Suhteellinen leikkausnopeus paikannus langan EDM-luokkien poikki
Ennen lukujen vertailua se auttaa ymmärtämään, mitä "leikkausnopeus" itse asiassa tarkoittaa lanka-EDM-kontekstissa. Todellinen leikkausnopeus riippuu suuresti materiaalityypistä, työkappaleen paksuudesta, langan halkaisijasta ja ohjelmoitujen trimmauskierrosten määrästä, joten mikä tahansa yksittäinen luku on vain karkea ohje eikä kiinteä arvo. Alla olevassa kaaviossa on yksinkertaistettu, havainnollistava indeksi tarkkojen mittausarvojen sijaan, ja se on tarkoitettu osoittamaan, kuinka kolme koneluokkaa verrataan keskenään tyypillisissä karkealeikkausskenaarioissa. Korkeampi indeksi kuvastaa koneluokkaa, joka yleensä liittyy nopeampaan ensikierron materiaalin poistoon vertailukelpoisissa olosuhteissa. Nämä luvut ovat vain yleistä suuntaamista varten, eikä niitä tule pitää taattuina tiedoksi minkään tietyn konemallin osalta.
Kaaviota luettaessa keskinopeiden lankojen EDM-koneet ovat yleensä tämän havainnollistavan asteikon yläpäässä, koska monivaiheohjelmoinnin avulla ne voivat yhdistää kohtuullisen nopean karkean leikkauksen lisäleikkauksiin, jotka palauttavat pinnan jälkikäteen. Nopeat edestakaiset koneet on sijoitettu keskelle, mikä kuvastaa niiden yhteistä roolia työhevoskoneina suoraviivaiseen läpileikkaukseen, jossa äärimmäinen viimeistely ei ole ensisijainen huolenaihe. Suurikartiokoneet osoittavat suhteellisen alhaisemman indeksin tässä kaaviossa, mutta tämä ei ole niinkään heikkous, vaan heijastaa niiden suunnittelun prioriteettia: niiden langanohjaingeometria ja ohjausjärjestelmä on optimoitu säilyttämään tarkkuus jyrkissä kulmissa sen sijaan, että maksimoisivat suoran leikkauksen suorituskyvyn. Käytännössä pääosin kartiomaisia osia leikkaava myymälä ei valitsisi konetta pelkästään tämän indeksin perusteella, koska kartiokyky olisi ratkaiseva tekijä raakanopeuden sijaan. On myös syytä huomata, että minkä tahansa kategorian sisällä todellinen läpimenokyky vaihtelee langan halkaisijan, materiaalin johtavuuden ja pulssiparametrien aggressiivisuuden mukaan. Ohuempi lanka mahdollistaa yleensä hienommat yksityiskohdat, mutta voi vähentää käytännön leikkausnopeutta, kun taas paksumpi lanka voi leikata nopeammin, mutta rajoittaa pienintä saavutettavissa olevaa sisäkulman sädettä. Työkappaleen paksuudella on samanlainen vaikutus: tietyn koneen leikkausnopeus tyypillisesti laskee materiaalin paksuuden kasvaessa, koska dielektrisen nesteen on huuhdeltava roskat pois pidemmästä poistokanavasta. Monikierrosstrategiat vaikeuttavat entisestään yhden numeron vertailua, koska kauppa saattaa tarkoituksella hidastaa ensimmäistä läpikulkua suojellakseen langan käyttöikää ja luottaa trimmauskierroksiin viimeistelyn saavuttamiseksi ja vaihtaa tehokkaasti raakanopeutta johdonmukaisuuden saavuttamiseksi. Jos ostaja vertailee koneita rinnakkain, pyydä myyjän omia koeleikkaustietoja tietylle materiaalille ja paksuudelle, jotka liittyvät osiin sen sijaan, että luottaisit yleisiin luokkiin. Muista lopuksi, että koneen kunto, dielektrisen nesteen laatu ja langansyötön konsistenssi vaikuttavat kaikki todelliseen leikkausnopeuteen yhtä paljon kuin taustalla oleva koneluokka, joten hyvin huollettu keskitason kone voi joskus ylittää huonosti huolletun korkeamman tason koneen.
Sovellusskenaariot ja avainvalintakriteerit lanka-EDM-koneille
Lanka-EDM-koneita käytetään työkalujen ja muottien valmistuksessa, muottien valmistuksessa, ilmailukomponenttien valmistuksessa, lääketieteellisten laitteiden valmistuksessa ja erilaisissa autoteollisuuden työkalusovelluksissa, yleensä aina, kun johtava materiaali tarvitsee tarkan profiilileikkauksen ilman perinteisen koneistuksen mekaanista rasitusta. Valinta perustuu yleensä koneen ominaisuuksien sovittamiseen tiettyjen osien vaatimuksiin sen sijaan, että valitaan yksi "paras" konfiguraatio jokaiselle työlle.
Suurin työkappaleen paksuus, jonka kone mahtuu työkuoreen
Suurin vaadittu kartiokulma, joka määrittää, onko suuri kartiokokoonpano tarpeen
Tavoitteen pinnan viimeistely ja se, ovatko useat trimmauskerrat osa suunniteltua prosessia
Materiaalityyppi ja johtavuus, koska jotkin materiaalit vaativat säädetyt purkausparametrit
Odotettu tuotantomäärä ja se, onko langan kulutus vai kiertoaika suurempi kustannustekijä
Yhteensopivuus olemassa olevien langan halkaisijan ja liikkeessä jo käytettyjen dielektristen nestejärjestelmien kanssa
Työkalu- ja meistiliikkeet, jotka leikkaavat säännöllisesti stanssausrei'ittejä ja meistijä, asettavat usein etusijalle kartiokyvyn ja asemoinnin toistettavuuden, koska näissä osissa yhdistyvät usein suorat seinät kulmikkaisiin kohokuvioihin. Muotinvalmistajat, jotka leikkaavat hylsy- ja ontelotermiä, painavat yleensä pintakäsittelyä voimakkaasti, koska lankaleikattu pinta voi olla lopullinen viimeistely tai se voi vaatia vain kevyen kiillotuksen jälkeenpäin. Ilmailu- ja lääketieteellisten komponenttien valmistajat työskentelevät usein vaikeiden metalliseosten ja tiukkojen mittatoleranssejen kanssa, mikä korostaa ohjausjärjestelmän vakautta ja toistettavaa trimmaussuorituskykyä raa'an ensikierron nopeuden sijaan.
Luotettavin tapa valita lanka-EDM-kone on kartoita todellinen osan paksuus, kartio ja viimeistelyvaatimukset valmistajan ilmoittamaa työskentelyaluetta ja kapenemisaluetta vastaan, ennen kuin vertaat muita ominaisuuksia.
Pinnan viimeistelyn parantaminen peräkkäisissä leikkausleikkauksissa
Yksi käytännöllisimmistä käsitteistä jokaiselle, joka arvioi lanka-EDM-koneen lankaprosesseja, on leikkauskertojen lukumäärän ja tuloksena olevan pinnan viimeistelyn välinen suhde. Ensimmäinen, karkeasti leikattu kulku poistaa yleensä bulkkimateriaalin nopeasti, mutta jättää suhteellisen karkean pinnan, koska nopeaan poistoon käytetyllä purkausenergialla on taipumus jättää suurempia uudelleenvalujälkiä. Myöhemmissä trimmausajoissa käytetään asteittain pienempää purkausenergiaa ja tiukempia siirtymiä, mikä parantaa pintaa jokaisella ajolla. Liikkeet suunnittelevat yleensä kahdesta neljään kokonaisajoa riippuen osapiirustuksessa mainitusta viimeistelytoleranssista. Alla oleva kaavio havainnollistaa tätä yleistä suhdetta käyttämällä yksinkertaistettua suhteellista karheusindeksiä tiettyyn koneeseen tai materiaaliin sidotun Ra-arvon sijaan.
Tämän kaavion jyrkkä pudotus yhden ja toisen vaiheen välillä kuvastaa lanka-EDM:n yleistä mallia: suurin yksittäinen parannus pinnan viimeistelyyn tulee yleensä lisäämällä vain yksi trimmaus ensimmäisen karkean leikkauksen jälkeen. Jokainen ylimääräinen ajo sen jälkeen tuottaa yleensä pienemmän asteittaisen parannuksen, minkä vuoksi monet kaupat pysähtyvät kolmeen tai neljään kierrokseen, kun pienenevä tuotto on suurempi kuin lisätty sykliaika. Tätä suuntausta käsitellään laajasti EDM-prosessikirjallisuudessa, ja se kuvastaa purkausenergian vähentämisen taustalla olevaa fysiikkaa eikä yksittäisen valmistajan erityisiä asetuksia. Karkea ensimmäinen läpikulku käyttää tyypillisesti suurempaa virtaa ja pidempää pulssin kestoa materiaalinpoistonopeuden maksimoimiseksi, mikä luo luonnostaan syvemmän uudelleenvalukerroksen ja karkeamman pintarakenteen. Trimmausputket vähentävät virtaa, lyhentävät pulssin kestoa ja vähentävät usein langan reitin ja valmiin profiilin välistä siirtymää, mikä mahdollistaa pinnan asteittaisen hiomisen muuttamatta merkittävästi osan kokonaismittoja. Osien, joissa on tiukka viimeistelykuva, voidaan määrittää neljä tai useampia kulkua, kun taas jatkohiontaan tai kiillotukseen tarkoitetut osat saattavat vaatia vain yhden karkean leikkauksen. On myös syytä huomata, että läpivientien määrä on vuorovaikutuksessa kartiomaisen leikkauksen kanssa: suurikartioisissa koneissa tasaisen viimeistelyn säilyttäminen jyrkän kulman yli voi vaatia lisäajoja verrattuna samanpaksuiseen suoraan seinään. Langan halkaisija ja kireyden tasaisuus vaikuttavat myös siihen, kuinka ennustettavasti kone konvergoi kohti tavoitetta useiden ajojen aikana, koska mikä tahansa vaihtelu langan asennossa ajojen välillä voi kumota aiotun viimeistelyedun. Liikkeet, jotka kirjaavat omien koneidensa ja materiaaliensa todelliset mitatut Ra-arvot kulkua kohti, saavat paljon tarkemman kuvan kuin mikään yleinen kaavio, koska todellinen viimeistely riippuu dielektrisestä puhtaudesta, langan kunnosta ja työkappaleen materiaalista yhtä paljon kuin läpimenojen määrästä. Lopuksi ostajien, jotka vertailevat lanka-EDM-koneen langan kulutusta, tulee muistaa, että enemmän trimmauskulkuja tarkoittaa yleensä enemmän lankaa, jota käytetään osaa kohti, joten viimeistelyvaatimukset ja langan hinta on otettava huomioon yhdessä prosessin suunnittelussa.
Yhteiset teollisuudenalat, jotka käyttävät langanleikkaus-EDM-laitteita
Lanka-EDM:n käyttöönotto vaihtelee merkittävästi toimialoittain, mikä perustuu suurelta osin sen mukaan, kuinka usein tietyllä alalla tarvitaan tarkkoja profiileja, jotka on leikattu koviin tai vaikeasti työstettäviin johtaviin materiaaleihin. Työkalu- ja meistityö on edelleen yksi yleisimmistä sovelluksista, koska meistit, meistit ja niihin liittyvät työkalut vaativat usein sekä karkaistuja materiaaleja että tiukkoja profiilitoleransseja. Muotinvalmistus seuraa tiiviisti, erityisesti monimutkaisen sisäisen geometrian omaaville teräille, joita olisi vaikea saavuttaa tavanomaisella jyrsinnällä. Ilmailu-, lääkinnälliset laitteet ja autoteollisuuden työkalut täydentävät jäljellä olevia merkittäviä käyttötapauksia, joista jokaisessa painotetaan materiaalityyppiä, toleranssia ja viimeistelyä. Alla oleva suhteellinen käyttöindeksi on havainnollistava, ja se on tarkoitettu ilmaisemaan yleisiä esiintyvyysmalleja, joita yleisesti kuvataan valmistavan teollisuuden lähteissä, eikä tarkkaa markkinaosuuslukua.
Työkalu- ja meistisovellukset saavat korkeimmat pisteet tällä havainnollistavalla indeksillä, koska karkaistu terästyökalukomponentit sopivat lähes ihanteellisesti lanka-EDM:n vahvuuksiin: prosessi käsittelee karkaistuja materiaaleja ilman tavanomaiseen leikkaukseen liittyviä työkalujen kulumisongelmia, ja se tuottaa terävät sisäkulmat, joita usein tarvitaan meistisarjoissa. Muotinvalmistus seuraa tiiviisti samanlaisista syistä, erityisesti silloin, kun sisäosassa on hienoja yksityiskohtia, jotka muutoin edellyttäisivät useita tavanomaisia toimintoja tai erikoiselektrodeja uppo-EDM:ään. Ilmailu- ja autoteollisuudessa käytetään vertailukelpoista keskitasoa, joka on yleensä sidottu tiettyihin työkaluihin ja kiinnityskomponentteihin sen sijaan, että sitä sovellettaisiin näiden teollisuudenalojen kaikilla osilla. Lääketieteellisten laitteiden sovellukset, vaikka kokonaisvolyymiltaan pienemmät, sisältävät usein tiukat toleranssivaatimukset pienille, monimutkaisille komponenteille, minkä vuoksi lanka-EDM on siellä merkityksellinen jopa suhteellisen pienemmällä käyttömäärällä. On syytä huomata, että nämä viisi sektoria eivät ole toisiaan poissulkevia liikkeen näkökulmasta, sillä yksilankainen EDM-kone työpajassa voi palvella työkalu- ja stanssausasiakkaita yhden viikon ja ilmailu- ja avaruustyökalujen asiakkaita seuraavana. Myös toimialojen yleisyys muuttuu ajan myötä materiaalien ja osien suunnittelun kehittyessä, joten liikkeen todellinen asiakasvalikoima on luotettavampi opas koneen odotettuun käyttöasteeseen kuin mikään yleinen toimialakaavio. Ostajien, jotka arvioivat lanka-EDM-koneiden tukkumyyjää tai toimittajaa uutta hankintaa varten, tulisi punnita omaa tyypillistä osasekoitustaan raskaammin kuin yleisiä alan tilastoja määritellessään koneen suorituskykyä. Useita sektoreita palvelevalle työpajalle paksuusalueen monipuolisuus ja kartiokyky ovat usein tärkeämpiä kuin se, että se on optimoitu tiukasti yhden toimialan tyypilliselle osaprofiilille. Koska työkalujen ja muottien ja muottien valmistus yhdessä muodostavat suuren osan yleisistä sovelluksista, monet konevalmistajat luonnollisesti korostavat näitä käyttötapauksia tuotesuunnittelussaan ja konfigurointivaihtoehdoissaan. Silti taustalla oleva lanka-EDM-prosessi itsessään on suurelta osin materiaali- ja geometrialähtöinen eikä toimialakohtainen, mikä tarkoittaa, että hyvin konfiguroitu kone voi yleensä palvella useita sektoreita ilman, että kullekin tarvitsee erillistä laitetta.
Yksityiskohtainen vertailu lanka-EDM-koneluokista
Lanka-EDM-koneiden luokkien vertaaminen useiden kriteerien mukaan auttaa selventämään, miksi mikään yksittäinen tyyppi ei ole yleisesti suositeltavampi. Alla oleva tutkakaavio esittää viisi yleisesti viitattua kriteeriä vierekkäin keskinopeille, suurinopeuksisille ja suurikartioisille koneille käyttämällä yksinkertaistettua 0-10 suhteellista indeksiä kullekin attribuutille. Tällainen moniehtoinen näkymä on usein informatiivisempi kuin mikään yksittäinen tekniset tiedot, koska se näyttää kompromissit, jotka kauppa hyväksyy valitessaan luokkaa toiseen verrattuna. Kuten aikaisemmissa kaavioissa, esitetyt arvot ovat havainnollistavia ja tarkoitettu yleiseen suuntaamiseen, eivätkä ne korvaa tietyn koneen dokumentoituja teknisiä tietoja. Kunkin monikulmion muodon lukeminen yksittäisen pisteen sijaan antaa yleensä selkeimmän kuvan koneluokan kokonaisprofiilista.
Keskinopeus Suuri nopeus Suuri kartiomainen
Keskinopeuksinen monikulmio ulottuu kauimpana leikkausnopeuden ja pinnan viimeistelyn akseleita pitkin, mikä vastaa sen roolia yleiskäyttöisenä koneena, joka tasapainottaa monivaiheisen viimeistelyn kohtuullista suorituskykyä vastaan. Suurinopeuksinen monikulmio näyttää laajimman laajenemisensa ylläpidon yksinkertaisuuden myötä, mikä kuvastaa suhteellisen suoraviivaista edestakaisin liikkuvaa lankareittiä, jota monet kaupat pitävät helpommin huoltaa päivittäin. Suuri kartiomainen polygoni ulottuu selvästi kauimpana kartiomaisuusakselia pitkin, mikä on juuri sitä, mitä tämä kategoria on suunniteltu, vaikka se näyttää vaatimattomamman lukeman raakaleikkausnopeudella. Mikään kolmesta muodosta ei hallitse kaikilla viidellä akselilla, mikä vahvistaa visuaalisesti sitä, että koneen valinta on kompromissi eikä yhden parhaan vaihtoehdon etsiminen. Liikkeet, jotka tarvitsevat ensisijaisesti suoran seinän leikkausta vahvalla pinnalla, löytävät todennäköisesti tarpeisiinsa parhaiten sopivan keskinopean profiilin. Liikkeet, jotka keskittyvät suuren volyymin karkealeikkaukseen, jossa viimeistely käsitellään alavirtaan, voivat sen sijaan nojata nopeaan profiiliin. Leimaamalla, suulakepuristustyökaluilla tai muilla jyrkästi kulmissa olevilla komponenteilla työskentelevät liikkeet pitävät yleensä suuren kartioprofiilin vahvuutta tällä akselilla tärkeämpänä kuin sen suhteellisen keskimääräistä suorituskykyä muualla. Tämän kuvan jäykkyyspisteet ovat melko lähellä kaikissa kolmessa kategoriassa, mikä heijastaa sitä tosiasiaa, että lanka-EDM-koneiden ei yleensä tarvitse vastustaa raskaita leikkausvoimia tavanomaisten jyrsinkoneiden tapaan, joten rakenteelliset jäykkyyserot näkyvät yleensä enemmän pitkän aikavälin paikoitustarkkuudessa kuin ilmeisessä taipumassa leikkauksen aikana. On syytä muistaa, että mikä tahansa konemalli voi poiketa näistä yleisistä luokkaprofiileista riippuen yksittäisistä suunnitteluvalinnoista, ohjausjärjestelmästä ja rakennuslaadusta. Ostajia rohkaistaan pyytämään testileikattuja näytteitä tai dokumentoituja teknisiä tietoja lanka-EDM-koneen toimittajalta kyseiselle mallille sen sijaan, että luottaisivat pelkästään tämän kaltaisiin luokkatason vertailuihin. Yhdessä alla olevan taulukon kanssa tämä tutkanäkymä on tarkoitettu tukemaan valistuneempaa keskustelua valmistajan kanssa siitä, mikä kokoonpano vastaa parhaiten liikkeen todellista osayhdistelmää.
Lanka-EDM-koneiden luokkien yleinen vertailu yleisten arviointikriteerien mukaan
Kriteeri
Keskinopeus
Suuri nopeus
Suuri kartiomainen
Tyypillinen kartioalue
Kohtalainen
Rajoitettu
Laajennettu
Yhteinen viimeistelystrategia
Useita trimmauskulkuja
Yksittäinen tai kevyt viimeistely
Useita trimmauskulkuja
Tyypillistä lankojen käsittelyä
Edestakainen, uudelleen käytetty
Edestakainen, uudelleen käytetty
Edestakainen, uudelleen käytetty
Sopivin osatyyppi
Yleiset profiilit
Suuret karkeat leikkaukset
Jyrkän kulman työkalut
Yksikään lanka-EDM-koneluokka ei voita kaikilla kriteereillä; oikea valinta riippuu mikä yksi tai kaksi kriteeriä on tärkein todellisen osasekoituksen kannalta .
Lanka-EDM-laitteiden huolto ja pitkäaikainen huolto
Johdonmukainen huolto on yleensä se, mikä erottaa lanka-EDM-koneen, joka säilyttää tarkkuutensa vuosia, sellaisesta, joka ajautuu sietokyvyn ulkopuolelle ennenaikaisesti. Koska prosessi riippuu puhtaasta dielektrisen nesteen reitistä, vakaasta langan kireydestä ja tarkasta langanohjaimen asennosta, näiden järjestelmien rutiininomaisella huomiolla on taipumus olla tärkeämpää kuin yhdelläkään dramaattisella korjauksella.
Tarkasta lankaohjaimet ja timanttimuotit säännöllisesti, koska kuluminen vaikuttaa suoraan paikannustarkkuuteen
Tarkista langan kireyden kalibrointi, jotta leikkauskäyttäytyminen pysyy yhdenmukaisena
Puhdista langansyöttöreitti ja virransyöttökoskettimet estääksesi epäjohdonmukaisen virransyötön
Tarkista akselin paikannustarkkuus säännöllisin väliajoin, erityisesti koneen merkittävien siirtojen jälkeen
Pidä dielektrinen säiliö ja huuhtelusuuttimet puhtaina kerääntyneistä roskista tukeaksesi vakaat huuhteluolosuhteet
Liikkeet, jotka kirjaavat dielektrisen nesteen kunnon, suodattimen vaihtopäivämäärät ja säännölliset tarkkuustarkastukset, havaitsevat ajautumisen aikaisemmin, mikä yleensä vähentää suunnittelemattomia seisokkeja verrattuna puhtaasti reaktiiviseen huoltoon. Etenkin langanohjaimen kuluminen on helppo jättää huomiotta, koska sen vaikutukset osien tarkkuuteen voivat olla asteittaisia eikä äkillisiä, joten kiinteä tarkastusväli on usein luotettavampi kuin näkyvän ongelman ilmaantumisen odottaminen.
Paikannustarkkuus lanka-EDM-koneessa säilyy läpi rutiininomaiset dielektriset, lankaohjaimet ja kalibrointitarkastukset yhden kerran säädön sijaan.
Tietoja POOSNista – ammattimainen lanka-EDM-konevalmistaja
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) on ammattimainen valmistaja, joka on erikoistunut CNC Wire EDM -koneiden tutkimukseen, kehittämiseen ja tuotantoon. Yli 30 vuoden valmistuskokemuksella POOSN on kehittänyt laajan asiantuntemuksen lanka-EDM-tekniikasta ja tarkkuustyöstölaitteista.
Tuotevalikoimamme kattaa erilaisia lanka-EDM-ratkaisuja, mukaan lukien PSC-sarjan keskinopeita lanka-EDM-koneet, DK60BC-keskinopeudet lanka-EDM-koneet ja DK77-sarjan nopeat lanka-EDM-koneet. Tarjoamme myös räätälöityjä konekokoonpanoja eri työkappalekokoille, -materiaaleille, -paksuuksille, kartiovaatimuksille ja tuotantomäärille.
POOSNilla on 13 703 m²:n tuotantolaitos, jonka ammattitaitoinen tiimi työllistää noin 80 henkilöä, mukaan lukien T&K-insinöörit ja laadunvalvontahenkilöstö. Tuotantoprosessimme kattaa koneistuksen, koneen kokoonpanon, sähköisen integroinnin, testauksen ja lopputarkastuksen varmistaaksemme koneen vakaan suorituskyvyn ennen toimitusta.
Palvelemme muottien valmistajia, koneistusyrityksiä, jakelijoita ja teollisia käyttäjiä kansainvälisillä markkinoilla OEM- ja ODM-palveluilla asiakkaiden erityistarpeisiin.
Tarvitsetpa sitten Wire EDM-koneen tarkkuusmuottien valmistukseen, yleiseen tuotantoon tai erikoistuneeseen kartioleikkaukseen, POOSN voi suositella sopivaa ratkaisua sovellusvaatimustesi perusteella.
Työskentely valmistajan kanssa, joka kattaa keskinopeiden, suurten nopeuksien ja suurikartioiden lanka-EDM-luokat saman katon alla, voi yksinkertaistaa hankintoja kaupoissa, jotka käsitellä erilaisia kappalegeometrioita .
Usein kysyttyjä kysymyksiä lanka-EDM-koneista
Q1. Mikä on Wire EDM-kone?
Wire EDM-kone käyttää jatkuvasti liikkuvaa elektrodilankaa ja ohjattuja sähköpurkauksia sähköä johtavien materiaalien leikkaamiseen. Sitä käytetään laajalti muoteissa, muoteissa, tarkkuustyökaluissa ja komponenteissa, jotka vaativat monimutkaisia profiileja ja suurta koneistustarkkuutta.
Q2. Kuinka Wire EDM-kone toimii?
Kone ohjaa ohuen elektrodilangan työkappaleen läpi, kun taas kontrolloidut sähköpurkaukset poistavat materiaalia. Dielektrinen neste jäähdyttää koneistusalueen ja huuhtelee pois roskat, kun taas CNC-järjestelmä ohjaa leikkauspolkua.
Q3. Mitä materiaaleja Wire EDM-koneella voi leikata?
Wire EDM voi leikata monia sähköä johtavia materiaaleja, mukaan lukien työkaluteräs, karkaistu teräs, ruostumaton teräs, kupari, messinki, alumiini, kovametalli ja muut johtavat seokset. Leikkausteho riippuu materiaalista, paksuudesta ja koneistusparametreista.
Q4. Mitä eroa on Medium-Speed ja High-Speed Wire EDM:llä?
Keskinopeuksiset lanka-EDM-koneet tarjoavat yleensä tasapainon leikkaustehokkuuden, tarkkuuden ja pinnan viimeistelyn välillä, mikä tekee niistä sopivia yleisiin koneistukseen ja muottisovelluksiin. High-Speed Wire EDM-koneet keskittyvät enemmän leikkaustehokkuuteen ja tuotannon tuottavuuteen.
Q5. Kuinka tarkka Wire EDM-kone on?
Koneistustarkkuus riippuu koneen rakenteesta, CNC-järjestelmästä, langan kireydestä, työkappaleen materiaalista, paksuudesta ja koneistusparametreista. Erityistä tarkkuutta vaativissa sovelluksissa asiakkaiden tulee toimittaa työkappalepiirustus ja vaatimukset, jotta valmistaja voi arvioida sopivan koneen kokoonpanon.
Q6. Kuinka kauan molybdeenilanka kestää?
Molybdeenilangan käyttöikä riippuu leikkausnopeudesta, työstöajasta, työkappaleen materiaalista, paksuudesta, sähköisistä parametreista ja langan kireydestä. Säännöllinen tarkastus ja asianmukainen huolto voivat auttaa säilyttämään vakaan koneistuksen suorituskyvyn ja pidentää vaijerin käyttöikää.
Q7. Kuinka valitsen oikean lanka-EDM-koneen?
Ota huomioon työkappaleen materiaali, paksuus, koko, vaadittu tarkkuus, pinnan viimeistely, kartiokulma ja tuotantomäärä. Näiden tietojen toimittaminen valmistajalle on paras tapa valita sopiva konemalli ja kokoonpano.
Q8. Kuinka valitsen luotettavan Wire EDM -valmistajan?
Ota huomioon valmistajan valmistuskokemus, koneen laatu, tuotantokyky, laadunvalvonta, tekninen tuki, varaosien saatavuus ja huoltopalvelu. Luotettavan valmistajan pitäisi myös pystyä suosittelemaan konetta todellisten sovellusvaatimustesi perusteella.