Myymäläsi saa erän Inconel 718 -turbiinin siipien lukituslevyjä, pinon titaanisia palotiivisteitä ja sarjan karkaistuja D2-sisäosia laskutelineen taontamuottia varten. Piirustus vaatii profiilin toleransseja alueella ±0,005 mm, pintakäsittelyä parempaa kuin Ra 0,8 μm ja uudelleenvalettua kerrosta, jossa ei ole mikrohalkeamia. Tuotantoaikataulu antaa sinulle seitsemän päivää.
Tällaisten vaatimusten vuoksi lanka-EDM on niin vakaalla paikalla ilmailuteollisuudessa. Lanka EDM – myös kirjoitettu lankaleikattu EDM tai WEDM – poistaa materiaalia kontrolloiduilla sähköpurkauksilla dielektrisessä nesteessä, joten työkappaleen kovuus ja sitkeys eivät rajoita prosessia jyrsinnän tai hiontaan. Materiaalit, joita on vaikea tai mahdoton leikata reunatyökalulla, voidaan silti leikata valmiiksi profiiliksi. Ilmailuliikkeet ovat luottaneet prosessiin vuosikymmeniä kuusen rakojen, jäähdytysominaisuuksien, tarkkuuskannattimien, tiivisterenkaiden ja ohutseinäisten koteloiden osalta, joissa purseet, työkalun taipuma ja hiontapalat eivät ole hyväksyttäviä.
Tässä oppaassa kerrotaan, miten prosessi käyttäytyy ilmailumateriaaleilla, missä toleranssin, pinnan viimeistelyn ja pinnan eheyden käytännön rajat ovat, mikä koneluokka on huomioimisen arvoinen tietyssä osaperheessä ja mitä tulee tarkistaa ennen tilauksen tekemistä – mukaan lukien leikkauskoe omalle materiaalillesi.
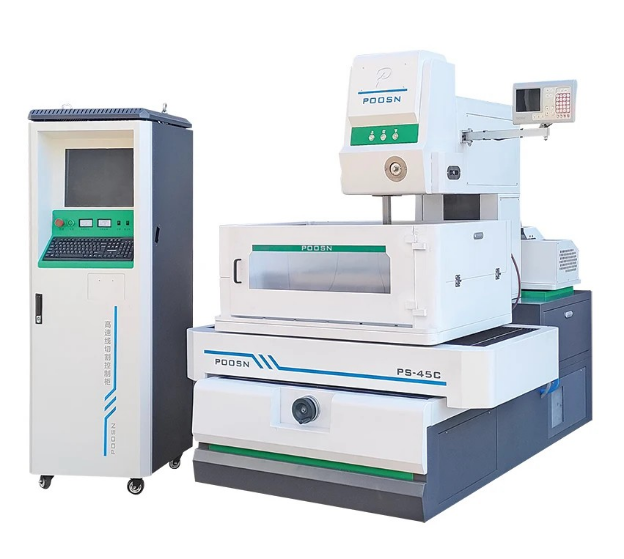
POOSN PSC -sarjan keskinopeiden lankojen EDM-kone — monivaiheinen leikkaus tarkkuuskomponentteihin ja työkaluihin.
Keskeinen johtopäätös: Lanka-EDM kannattaa arvioida aina, kun kovuus, tiukka toleranssi ja pinnan eheys on täytettävä samassa kappaleessa. Tämän oppaan loppuosassa käydään läpi materiaalien käyttäytyminen, toleranssi- ja viimeistelyrajat, koneen valinta ja mitä tulee tarkistaa ennen tilaamista.
Miksi lanka-EDM:ää käytetään ilmailukomponenteissa
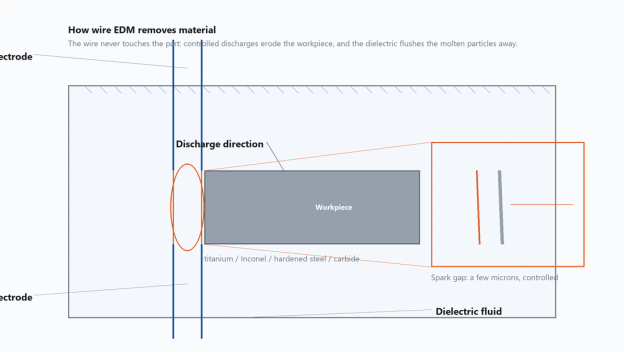
Wire EDM synnyttää jokaisen purkautumisen ohuen jännitteisen lankaelektrodin ja työkappaleen välillä leikkausvyöhykkeen ollessa upotettuna dielektriseen nesteeseen (tai huuhdellaan sen avulla). Lanka ei koskaan kosketa osaa, kipinäväli pysyy muutaman mikronin sisällä ja dielektri kuljettaa sulat hiukkaset pois. Koska leikkausvoima on olennaisesti nolla, ohuet seinät eivät taipu, herkät piirteet eivät repeydy, eikä reunatyökalua ole halkaista tai rikkoa. Tämä tekee CNC-lanka-EDM-koneesta luonnollisen sopivan osiin, jotka muuten vääristyisivät mekaanisen kuormituksen vaikutuksesta.
Neljä ominaisuutta ovat tärkeimpiä ilmailutyössä:
Materiaalin kovuus ei ole este. Samalla koneella voidaan leikata täysin karkaistu työkaluteräskappale, valettu Inconel-kotelo ja sintratusta kovametallista valmistettu kulutustyyny; mikä muuttuu, on saavutettavissa oleva syöttönopeus, ei toteutettavuus.
Lämmön vaikutusalue on ohut. Koska jokainen purkautuminen kestää vain mikrosekunteja ja dielektri sammuttaa pinnan välittömästi, vaurioitunut kerros on paljon ohuempi kuin laser- tai plasmaleikkauksessa.
Ei ole mekaanista pursua. Uudelleenvalettu kerros on tasainen pitkin ääriviivaa, ja sitä voidaan ohjata trimmauksella käsin viimeistelyn sijaan.
Pinoleikkaus on käytännöllistä. Useita ohuita levyjä voidaan puristaa yhteen ja leikata yhdeksi pinoksi, mikä lisää tiivistelevyjen ja välilevyjen tuottavuutta.
Jokaisen uuden osan osalta ilmailu- ja avaruusteollisuuden tuotannon suunnittelu suorittaa tee-tai-osta- ja prosessivertailun. Yleisin vertailu on lanka EDM ja CNC-jyrsintä, laserleikkaus ja hiomavesisuihku samalle geometrialle.
Kuinka lanka EDM poistaa materiaalia: lankaelektrodi ei koskaan kosketa työkappaletta, ja eriste kuljettaa sulat hiukkaset pois.
Keskeinen johtopäätös: Langallinen EDM valitaan ilmailukäyttöön, kun etusijalla on nolla leikkausvoima, ohut lämpövaikutteinen vyöhyke, purseeton reuna ja mahdollisuus pinota ohuita osia yhdellä asennuksella.
Ilmailu- ja avaruusmateriaalit, jotka sopivat lanka-EDM:ään
Ilmailu- ja avaruusteollisuudessa käytetään kapeaa sarjaa tehokkaita metalliseoksia, ja useimpia niistä on vaikea työstää tavanomaisin keinoin: titaaniseokset, nikkelipohjaiset superseokset, lujat teräkset, kovametalliset työkalumateriaalit ja lentokoneen rungon alumiiniseokset. Jokainen ryhmä käyttäytyy eri tavalla EDM-välissä, ja nämä erot vaikuttavat syöttönopeuteen, langan kireyteen ja huuhteluasetuksiin. Metallinleikkaus-EDM-kone ei riipu leikkuureunasta, joten kovuus ei estä sitä — mutta lämmönjohtavuus, sulamispiste ja materiaalin uudelleen jähmettyminen muokkaavat silti tulosta.
Alla olevassa taulukossa on yhteenveto siitä, kuinka nämä materiaalit tyypillisesti reagoivat keskinopeisiin ja suuriin WEDM-laitteisiin, joissa käytetään molybdeenilankaelektrodia ja vakioleikkausparametreja.
Tavallisten ilmailumateriaalien tyypillinen käyttäytyminen lanka-EDM:ssä
Materiaali
Ilmailun käyttö
Tyypillinen kunto
Käyttäytyminen leikkauksessa
Ti-6Al-4V titaaniseos
Lentokoneen rungon kannattimet, palotiivisteet, kiinnikkeet
Hehkutettu tai lämpökäsitelty, HRC 30-36
Leikkaa siististi kohtuullisella nopeudella; hyvä viimeistely monileikkauksella; Huuhtelu on tärkeää titaanihiukkasten pesemiseksi pois.
Inconel 718 nikkelipohjainen superseos
Turbiinilevyt, kotelot, tiivisteet
Liuoskäsitelty ja vanhentunut, HRC 36-44
Hitaampi kuin teräs; pienempi virrantiheys auttaa välttämään mikrohalkeamia; käytä erillisiä kuorivia passeja ohjataksesi uudelleenlaadittua kerrosta.
Karkaistu työkaluteräs (D2, H13)
Taontamuotit, leikkaustyökalut, muottiterät
Karkaistu HRC 52-62:een
Nopea leikkaus ja erinomainen viimeistely; kovuus ei vähennä syöttönopeutta.
Volframikarbidi
Leikkaustyökalut, kulutustyynyt, mittarit
Sintrattu, erittäin kova
Hidas; vaatii vähän energiaa halkeilun välttämiseksi; hieno lanka ja pieni teho antavat parhaan reunan.
Alumiini 7075-T6
Lentokoneen rungon osat, kiinnikkeet, prototyypit
HRC 20-24
Nopein leikkaus; matala uudelleenlaadinta; sopii pinotuille osille.
Vähäseostettu teräs 4340
Laskutelineiden komponentit
Karkaistu, HRC 40-50
Hyvä leikkausnopeus; yhtenäinen viimeistely; tavallinen huuhtelu toimii hyvin.
Suhteellisella rouhintanopeudella on merkitystä tuotannon suunnittelussa. Alla oleva järjestys on laadullinen ja se on annettu suunnitteluoppaana, ei mittausarvoina – todellinen tulos riippuu työkappaleen korkeudesta, langan halkaisijasta, huuhteluolosuhteista ja generaattorin asetuksista.
Yleisten ilmailu- ja avaruusmateriaalien suhteellinen karkea leikkausnopeus lanka-EDM:ssä
Materiaali
Suhteellinen karkealeikkausnopeus
Pääsyy
Alumiini 7075-T6
Nopein
Korkea lämmönjohtavuus, alhainen sulamispiste, puhdas huuhtelu
Vähäseostettu teräs 4340
Nopeasti
Teräs johtaa lämmön pois ja huuhtelee puhtaasti
Karkaistu työkaluteräs (D2, H13)
Nopeasti
Kovuus ei vähennä syöttönopeutta, mutta liete on huuhdeltava
Ti-6Al-4V
Kohtalainen
Alhainen lämmönjohtavuus keskittää lämmön rakoon, joten etenemisen on pysyttävä maltillisena johtimen repeämisen välttämiseksi
Inconel 718
Hidasta
Korkea sulamislämpötila yhdistettynä alhaiseen lämmönjohtavuuteen
Volframikarbidi
Hidastaest
Tarvitaan vähän energiaa, jotta vältetään mikrohalkeamat reunassa
Tällä sijoituksella on käytännön seurauksia. Alumiininen työ voi toimia useita kertoja nopeammin kuin vastaava kovametallityö. Samat erot vaikuttavat koneen valintaan: enimmäkseen superseoksia leikkaava konepaja hyötyy hienosta pulssiohjauksesta ja kestävästä langankäytöstä, kun taas alumiinia ja terästä leikkaava kone pystyy käyttämään yksinkertaisempia koneita suuremmalla teholla. Se selittää myös, miksi monileikkausstrategiat ovat vakiona ilmailualalla – ensimmäinen leikkaus vahvistaa muodon, ja yksi tai kaksi trimmauskertaa parantaa viimeistelyä ja poistaa suurimman osan uudelleenvaletusta kerroksesta. Titaani- ja Inconel-osien viimeistelyvaiheet ovat usein ero hylätyn ja hyväksytyn osan välillä.
Neljä käytännön huomautusta ennen parametrien asettamista:
Leikkauksesta saatu titaanijauhe on hankaavaa; suodata eriste huolellisesti ja vaihda suodatinmateriaali aikataulussa.
Nikkelipohjaiset superseokset voivat kovettua, jos leikkaus pysähtyy; Pidä huuhtelupaine vakaana ja tarkkaile välijännitettä.
Karbidi tulee leikata uudella tai lähes uudella langalla, jotta vältetään langan kulumisen aiheuttama kartio.
Pinottujen alumiiniosien kohdalla lisää suojakerros suojaamaan ensimmäistä kerrosta langan sisäänmenovaurioilta.
Keskeinen johtopäätös: Yhdistä parametrisi metalliseosperheeseen yhden yleisen asetuksen sijaan; titaanin ja nikkelin superseokset tarvitsevat hallittua energiaa ja kurinalaisia trimmauskulkuja, kun taas teräs ja alumiini palkitsevat suuremman syöttönopeuden.
Lanka-EDM vs. CNC-jyrsintä, laserleikkaus ja vesisuihku
Lanka-EDM:n vertailu tavanomaisiin ja lämpöleikkausprosesseihin edustavia ilmailu-avaruusosia varten
Kriteeri
Wire EDM
CNC jyrsintä
Laserleikkaus
Hankaava vesisuihku
Purseen muodostuminen
Ei mitään
Yleinen reunoilla
Pientä kuonaa
Ei mitään
Työkalujen kuluminen
Lanka kulutettu; ei kiinteää työkalun kulumista
Merkittävä kovissa seoksissa
Optiikka heikkenee
Suuttimen kuluminen
Lämmön vaikutusalue
Ohut uudelleenvalettu kerros
Minimaalinen
Iso HAZ
Ei mitään
Karkaistu materiaali
Erinomainen
Huono reilu
Hyvä
Hyvä
Ohutseinämän eheys
Erinomainen
Taipumariski
Lämpövääristymä
Vedenpaineen riski
Pino leikkaus
Kyllä
Harvoin
Kyllä, but HAZ between layers
Kyllä, but edges flare
Työkalujen hinta
Matala
Korkea koville materiaaleille
Kohtalainen
Kohtalainen
Tämän taulukon tärkeä lukema ei ole se, että lanka EDM voittaa jokaisen rivin. Jyrsintä on usein nopeampaa suurissa pehmeämateriaalitaskuissa, ja vesisuihkua suositellaan erittäin paksuille levyille, joissa pinnan viimeistely ei ole kriittinen. Lanka-EDM on parhaimmillaan, kun osa on ohut, monimutkainen, valmistettu karkaistusta materiaalista tai leikattu pinoon, jossa reunan laadun on oltava sama useissa kerroksissa.
Käytännössä ilmailu-avaruusteollisuuden osia valmistetaan usein yhdistämällä prosesseja. Komponentti voidaan jauhaa irtomateriaalin poistamiseksi, lämpökäsitellä ja sitten leikata lanka lopulliseen muotoon. Tämä hybridireitti lyhentää syklin aikaa ja säilyttää kovuudesta riippuvien ominaisuuksien tarkkuuden. Koska prosessi etenee ilman valvontaa ensimmäisen asennuksen jälkeen, yksi käyttäjä voi valvoa useita koneita ruuhka-ajan ulkopuolella, mikä parantaa koneen käyttöastetta.
Keskeinen johtopäätös: Wire EDM on oikea valinta ohuille, monimutkaisille, karkaistuille tai pinotuille osille; jyrsintä ja vesisuihku ovat parempia vaihtoehtoja suurten pehmeän materiaalin poistamiseen tai paksuihin levyihin, joissa viimeistely ei ole kriittinen.
Toleranssit, pinnan viimeistely ja pinnan eheys
Ilmailu- ja avaruuspiirustukset hallitsevat kolmea pintaan liittyvää ominaisuutta: mittatarkkuus, pinnan karheus ja metallurginen eheys. Wire EDM käsittelee niitä pääasiassa läpikulkujen määrän kautta. Ensimmäinen ajo on karkea leikkaus; jokainen seuraava kierros kulkee pienemmällä energialla offsetilla ja parantaa viimeistelyä ja poistaa suurimman osan uudelleenvaletusta kerroksesta. Ohjausjärjestelmä pitää saman langan reitin jokaisella läpikäynnillä, joten kulkujen välillä muuttuvat pulssienergia, offset ja syöttönopeus.
Tyypillinen monipäästöstrategia ilmailulankojen EDM-osille
Pass
Tarkoitus
Mikä Parantaa
1. passi
Nopea massan poisto — muodosta muoto
Geometria; uudelleenmuovikerros läsnä
2. passi
Puoliviimeistely
Poistaa suurimman osan uudelleenvalmistetusta kerroksesta; vähentää aaltoilua
3. passi
Valmis
Lopullinen mitta ja karheus monille lentoosille
4. passi (valinnainen)
Ultra-viimeistely
Tiivistyspinnat ja väsymiskriittiset reunat
Kuinka monta läpikulkua tietty osa tarvitsee ja mikä viimeistely on saavutettavissa, riippuu koneesta, materiaalista, työkappaleen jäykkyydestä ja generaattorin asetuksista. Siksi leikkauskoe omalla työkappaleellasi on käytännöllinen tapa varmistaa se. Vertailun vuoksi, POOSN:n julkaiseman sarjan perusviiva on koneistustarkkuus 0,02 mm, jopa ±0,012 mm uusimmalla iteraatiolla, pinnan karheuden ollessa Ra ≤ 1,2 μm.
Pinnan eheys on tekijä, joka erottaa ilmailu- ja avaruuslangan EDM:n yleisestä langanleikkauksesta. Uudelleenvalettu kerros - valkoinen kerros - on ohut uudelleen jähmettynyt kalvo, joka on jäänyt leikatun reunan päälle karkean läpimenon jälkeen. Teollisuuden käytännössä karkean leikkauksen raportoidaan usein jättävän valkoisen kerroksen, joka on suuruusluokkaa 15-30 μm pulssienergiasta riippuen; trimmausleikkaus laskee sen tyypillisesti alle noin 5 μm, ja hieno viimeistely alentaa jälleen. Jos tämä kerros sisältää mikrohalkeamia, siitä voi tulla turbiinilevyn väsymisen alkamiskohta tai rakenteellinen kiinnike. Käytännön seuraus on sama tarkasta luvusta riippumatta: sertifioidulla ilmailu-avaruusosalla tulisi yleensä olla vähintään yksi trimmauskerta karkean leikkauksen jälkeen, ja hyväksyttävä valkoisen kerroksen raja tulee määrittää ostotilauksessa tai piirustuksessa.
Ostajien tulee pyytää metallurgista arviointia, kun uusi prosessi tai materiaali on hyväksytty. Vakiokäytäntö on leikata kappale, kiillottaa ja etsata poikkileikkaus, tutkia reunaa mikroskoopilla ja kirjata tulos. Arvioinnista tulee osa ensimmäistä artikkelin tarkastusraporttia, ja se säilytetään ohjelman koko ajan.
Kartioleikkauksella on oma vaikutus pinnan eheyteen. Kun lanka kulkee vinossa, purkausreitti on toiselta puolelta pidempi, mikä muuttaa paikallista viimeistelyä ja voi jättää sisäsäteeseen himmeämmän reunan. Koneet, jotka on suunniteltu suuriin kartiokulmiin, vähentävät tätä pitämällä lankaohjaimet lähellä työkappaletta ja ylläpitämällä tasaista huuhtelua molemmilla puolilla – yksityiskohta, jolla on merkitystä kulmissa tiivistetasoissa ja vastaavissa ominaisuuksissa. Jos osa vaatii suuren kartiokulman, voidaan tarvita suurikartioinen WEDM-kone; vakiokoneissa kartiokyky on paljon pienempi.
Keskeinen johtopäätös: Suunnittele jokainen ilmailu- ja avaruuslangan EDM-työ vähintään yhdellä trimmauskierroksella karkean leikkauksen jälkeen, määritä hyväksyttävä valkoisen kerroksen raja piirustuksessa tai ostotilauksessa ja vahvista saavutettavissa oleva toleranssi ja viimeistele oma leikkaustesti.
Kuinka valita lanka-EDM-kone ilmailua varten
Ilmailu- ja avaruustyössä on yleisiä kolme lanka-EDM-koneluokkaa: nopea lanka-EDM, keskinopeiden lankojen EDM ja suurikartiolanka-EDM. Keskinopeaa konetta pidetään usein sopivana vaihtoehtona tiukkoja toleransseja ja hallittua pintakäsittelyä vaativalle lentolaitteistolle, koska se tasapainottaa tarkkuuden, viimeistelyn ja käyttökustannukset. Nopeat koneet ovat edelleen hyödyllisiä karkealeikkaukseen, työkalujen valmisteluun ja edulliseen prototyyppien valmistukseen. Suurikartiokoneita käytetään silloin, kun geometria itsessään vaatii jyrkkää kulmaa. Koska oikea valinta riippuu osien sekoituksesta, valinnan tulisi alkaa työstä eikä yksittäisestä spesifikaatiosta.
Aloita työkuoresta. Ilmailu-osat voivat olla yllättävän suuria – esimerkiksi titaaninen runko-osa voi olla halkaisijaltaan yli metrin – mutta suurin osa tarkkuusosista mahtuu mukavasti keskikokoiseen kuoreen. Alla oleva tarkistuslista on se, jota suosittelemme lainausten vertailussa:
Luettele kaikki osaperheet kuoren koon, materiaalin, kartiokulman ja vaaditun viimeistelyn mukaan.
Laske leikkausmetrit kuukaudessa päättääksesi yhden koneen ja kahden välillä.
Varmista, että kone voi toimia ilman valvontaa, mukaan lukien luotettava automaattinen langan pujotus.
Pyydä leikkauskoe todellisesta materiaalistasi ja geometriastasi ennen tilauksen tekemistä.
Vertaa koulutusohjelmaa ja varaosien vasteaikaa toimittajien välillä.
Koneluokan lisäksi konfiguraatiolla on väliä: erittäin tarkka servoakseli, jossa on lasiasteikon takaisinkytkentä, automaattinen langankireyden säätö, dielektrinen jäähdytysyksikkö lämmönvakautta varten ja helppo huoltaa suodatinjärjestelmä. Monet ostajat pyytävät myös tallennettua parametrikirjastoa materiaalin mukaan, joten käyttäjien ei tarvitse rakentaa asetuksia uudelleen jokaiselle uudelle seokselle. Erittäin tarkka lanka-EDM ei ole yksi osanumero; Se on yhdistelmä mekaanista kohdistusta, ohjauksen laatua ja kuljettajan kykyä lukea väliolosuhteet.
Keskeinen johtopäätös: Valitse koneluokka osaseoksesta ja työkuoresta, älä yhdestä teknisestä kuvasta, ja tarkista konfigurointitiedot – servopalaute, langan kireyden säätö, suodatus ja materiaaliparametrikirjasto – jotka määräävät todellisen tarkkuuden.