Johdin EDM autojen osille: Toleranssit, koneen valinta, toimittajan opas
2026-09-21
Harkitse tyypillistä työtä. Tason 1 jarrujen toimittaja tarvitsee 240 karkaistua D2-sisäosaa, joissa kussakin on 0,6 mm:n tiivisteura, jonka on säilytettävä tiukka leveystoleranssi – ja säilytettävä se karkaisun jälkeen 60 HRC:hen. Kun aihiot ovat kovettuneet, prototyyppejä leikkaava jyrsintäkenno ei enää pysty pitämään uraa, ja hiontaan tarvitaan räätälöity laikka sekä kolmen viikon kiinnitys. Piirustuksen kulmassa oleva muistiinpano siirtää työn lanka-EDM-koneeseen.
Tämä opas on tarkoitettu henkilöille, jotka soittavat puhelun: työkaluhuoneiden johtajille, prosessiinsinööreille ja ostotiimeille, jotka arvioivat lanka-EDM:ää autojen työkaluissa – leimausmuotit, lävistimet, muottiterät, kovametallileikkaustyökalut ja sähköautojen laminointimuotit. Se kattaa minne prosessi sopii, mitä toleranssia siinä voi olla, miten koneluokat eroavat toisistaan ja mitä tulee tarkistaa ennen tilauksen tekemistä.
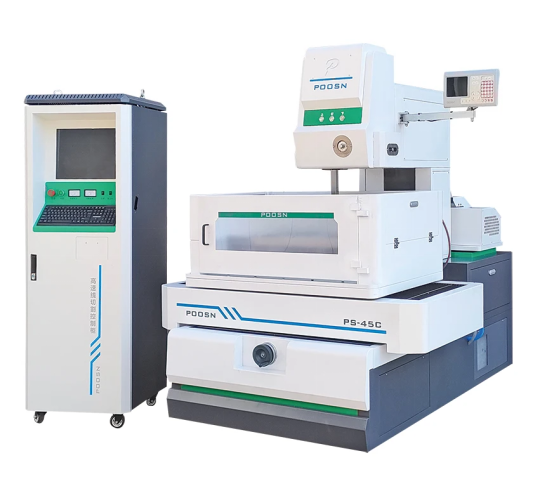
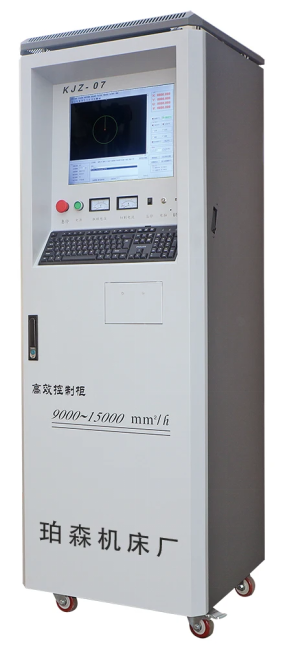
POOSN PSC -sarjan keskinopeiden lankojen EDM-kone, jossa on CNC-ohjauskaappi – monivaiheinen leikkaus tarkkuustyökaluille ja karkaistuille teräksille.
Lanka EDM – myös kirjoitettu lankaleikattu EDM tai WEDM – poistaa materiaalia ohjatuilla sähköpurkauksilla ohuen lankaelektrodin ja työkappaleen välillä, upotettuna tai huuhdeltuna deionisoituun veteen. Koska lanka ei koskaan kosketa osaa, kovuus, seinämän paksuus ja piirteiden koko lakkaavat olemasta esteitä: karkaistu teräs ja kovametalli, joita mikään leikkuureuna ei voi työstää, leikataan lopulliseen kokoon yhdellä asennuksella ilman leikkausvoimaa ja mekaanista jäystettä.
Tekninen kysymys ei ole, pystyykö lanka-EDM-kone valmistamaan osan. Yleensä voi. Kysymys kuuluu, mikä koneluokka, mikä työkuori ja mitä kartiokykyä työ todella tarvitsee – ja ostokyky, jota kauppa ei koskaan käytä, on yleisin tapa tehdä tämä osto väärin.
Miksi Wire EDM:ää käytetään autojen työkaluissa
Neljä rajoitusta työntää autoteollisuuden työkaluja kohti WEDM:ää, ja ne näkyvät yleensä yhdessä eikä yksitellen.
Kovuus lämpökäsittelyn jälkeen. Sisäosat ja lävistimet ovat läpikarkaistuja, hiilettyjä (yleensä 0,6–1,2 mm:n kotelosyvyys) tai valmistettu sementoidusta kovametallista, koska niiden on kestettävä satoja tuhansia iskuja. WEDM poistaa materiaalia kipinäeroosiolla eikä leikkuureunalla, joten karkaistu D2- tai SKD11-terä voidaan viimeistellä kokoon kovettumisen jälkeen – ilman karkaistun osan viimeistelyhiontaan liittyvää vääristymisriskiä.
Ominaisuuden koko leikkurin säteen alapuolella. 0,6 mm:n tiivisteuralla on kulman säde, jota käytännöllinen päätyjyrsintä ei pysty tuottamaan, ja sama seinä pysäyttää 0,4 mm:n injektoriraon tai neliömäisen sisäkulman. Lanka on työkalu: työkalun kulman sädettä ei ole kompensoitava, eikä sisäistä vähimmäissädettä ole langan säteen ja kipinävälin yli.
Ei leikkausvoimaa. Ohutseinäiset kotelot, 0,8 mm:n rivat rakennekannattimessa ja pitkät hoikat hylsyt taipuvat jyrsintäkuormituksen vaikutuksesta. WEDM ei käytännössä kohdista mekaanista voimaa, joten 0,5 mm:n seinä voidaan leikata ilman tukea ja ilman takajousta.
Tarkistustiheys. Leimaussuulaketta voidaan muokata useita kertoja ajoneuvon ohjelman aikana, kun kasvojenkohotukset, verhoiluversiot ja alueelliset tekniset tiedot saapuvat. WEDM:ssä se on ohjelman muokkaus eikä uusi elektrodi, kiinnitys tai muototyökalu, mikä matalasta keskimääräiseen äänenvoimakkuuteen on usein suurempi kuin hitaampi leikkausnopeus.
Nyrkkisääntö: jos kappale on johtava, kovempi kuin noin 45 HRC ja siinä on alle 1 mm kapea piirre tai ohuempi seinämä kuin 1,5 mm, lanka EDM kuuluu prosessireitille alusta alkaen, eikä sitä lisätä pelastusoperaatioksi jyrsinnän epäonnistumisen jälkeen.
Yleiset autojen osat, meistit ja työkalut, jotka on leikattu lanka-EDM:llä
Nämä ovat sovelluksia, jotka todella saapuvat koneelle. Kuvio on johdonmukainen: osa on karkaistu, ohut tai geometrisesti tukkeutunut tavanomaisessa leikkurissa.
Vain tyypilliset viitearvot. Todelliset tulokset riippuvat koneen konfiguraatiosta, työkappaleen materiaalista ja paksuudesta, leikkausparametreista, ajokertojen määrästä, lämpöolosuhteista ja tarkastusmenetelmästä. Nämä luvut eivät ole taattuja arvoja millekään koneelle, eikä niitä saa mainita sopimustoleranssina.
Osaluokka
Tyypillinen materiaali
Tyypillinen vertailutoleranssi
Syy WEDM on määritetty
Leimaussuuttimet, lävistimet ja irrottimet
D2, SKD11, Cr12MoV, kovametalli
0,003-0,008 mm
Leikkaa kovettumisen jälkeen; ei hiontavääristymiä
Painevalu- ja ruiskuvalumuottien sisäosat
H13, 8407, S136
0,005–0,010 mm
Syvät kapeat kylkiluut ja vedetyt seinät
Vaihdehaarukat ja synkronointityökalut
20MnCr5, SCM415
0,008-0,012 mm
Hiilipinnoitetut pinnat ja tiukat kulmaominaisuudet
Jarrusatulan tiivisteen urat
Valurauta, alumiiniseos
0,008-0,015 mm
Uran leveys leikkurin säteen alapuolella
Ruiskutustiivisteet ja ruiskutusaukot
Karkaistu ruostumaton, työkaluteräs
0,003-0,006 mm
Pyöreys ja pinnan eheys porauksen sisällä
Anturikotelot ja liitinkappaleet
Messinkiä, berylliumkuparia
0,010-0,020 mm
Ohuet seinät, jotka eivät kestä puristusvoimaa
Kovametallileikkaustyökalut, aventimet ja kalvimet
Volframikarbidi
0,003-0,008 mm
Kovuus ylittää taloudellisen hiomalaikan käyttöiän
EV-moottorin laminointi ja roottorin muotit
Kovametalli, karkaistu työkaluteräs
0,002-0,005 mm
Purseettomat reunat ja pinottu laminointitarkkuus
Kaksi luokkaa maksaa koneen itse. Karkaistut leimauslisäkkeet ovat klassinen tapaus; EV-laminointimuotit ovat nopeimmin kasvavia, koska siellä oleva purse moninkertaistuu tuhansien pinottujen arkkien yli ja voi muodostua oikosulkuksi valmiissa staattorissa tai roottorissa. Lanka-EDM voi tuottaa jäysteettömiä reunoja, ja lisäviimeistelyt voivat vähentää merkittävästi uudelleenvalukerroksen paksuutta ja parantaa pinnan eheyttä.
Automotive Wire EDM:ään sopivat materiaalit
EDM:ää kutsutaan usein materiaaliagnostiseksi, koska se tarvitsee vain sähkönjohtavuutta. Käytännössä metallurgia muuttaa edelleen leikkausnopeutta, pinnan eheyttä ja tarvittavien ajokertojen määrää – erot ovat niin suuria, että ne vaikuttavat tarjoukseen.
Materiaaliryhmä
Käyttäytyminen WEDM:ssä
Käytännön huomautus
Karkaistu työkaluteräs (D2, SKD11, Cr12MoV, H13)
Helpoin ryhmä: käy hyvin, huuhtele puhtaasti, pidä toleranssi syöttöjen välillä
Monivaiheiset leikkaukset 40 mm:n terässä saavuttavat hienon pinnan
Hiiletyt ja karkaistut teräkset
Kova kotelo pehmeämmän ytimen päälle kuluu eri nopeuksilla; lanka viivästyy kotelossa ja kiihtyy ytimessä
Pienennä rouhintaparametreja ja tarkista huuhtelu; kulmat näyttävät eron ensin
Sementoitu kovametalli
Leikkaa hyvin, mutta mikrohalkeilu ja koboltin ehtyminen ovat todellinen riski suurella purkausenergialla
Pienemmän energian rouhinta plus yksi tai kaksi ylimääräistä trimmauskertaa
Titaani- ja nikkeliseokset (Ti-6Al-4V, Inconel)
Leikkaa hitaammin kuin teräs samalla paksuudella; uudelleenlaadinnan riski, jos leikkaus ohitetaan
Kolmen läpimenon minimi on yleinen, kun pinnan eheys on kriittinen
Alumiini ja kuparilejeeringit
Alumiini leikkaa nopeasti, mutta voi hapettua; kupari ja messinki johtavat lämpöä pois ja leikkaavat vähemmän tehokkaasti
Älä lainaa kumpaakaan samaa tuntihintaa kuin työkaluterästä
Karbidi- ja nikkeliseokset ovat kaksi ryhmää, joissa trimmauspassin säästäminen on väärää taloudellisuutta, koska vauriot ilmenevät viikkoja myöhemmin lohkeiluna tai väsymishalkeamana eikä välittömänä mittavirheenä.
Mitä toleranssia langan EDM voi kestää?
Piirustukseen painettu toleranssi ja liikkeen tuotantoon mahtuva toleranssi ovat kaksi eri numeroa. Suurin osa autojen työkalujen määrästä sijoittuu käytännöllisen alueen keskelle, mikä on juuri siellä, missä lankojen EDM:n taloudellisuus on edullisin.
Karkaistu muotti- ja muottipalat istu tiukimmassa päässä, koska tyhjennys- ja trimmausvälys määrittää suoraan purseen korkeuden ja meistin käyttöiän. Tämän kaistan saavuttaminen vaatii tarkkuusluokan koneen, hallitun ympäristön ja kolme tai useampia kulkua.
Injektorin istuimet Niitä ohjaavat yleensä pyöreys ja pinnan viimeistely pikemminkin kuin absoluuttinen koko – tärkeä ero kirjoitettaessa ostospesifikaatiota.
Vaihdehaarukka ja synkronointityökalut sijoittuu alueelle, jota keskinopeuksinen kone kahdella leikkauskierroksella käsittelee mukavasti ja toistettavasti.
Jarrusatulan tiivisteen urat ovat tyypillisesti rouhintakierros plus yksi trimmauskierros useimmissa koneluokissa.
Rakenteelliset kannattimet ja vahvistukset ovat löysein luokka, jossa yksikertainen nopea leikkaus yleensä riittää, ellei reunan laatuvaatimus toisin sano.
Hienopintaisen kaistan alapuolella kustannuskäyrä kääntyy jyrkästi ylöspäin: tarvitset lämpötilasäädellyn ympäristön, kolme tai useampia kulkua, hitaampaa langansyöttöä ja kuljettajan kurinalaisuutta, jota kaikki liikkeet eivät kestä kolmessa vuorossa. Lopulta rehellinen kilpailija on laser- tai teräväpiirtoplasmaleikkaus jyrsimisen sijaan.
Asiakkaan todella tarvitseman toleranssin erottaminen piirustukseen painetusta toleranssista on arvokkain tapa tässä liiketoiminnassa. Lainaukset voivat kaksinkertaistua, kun toiminnallista pintaa varten kirjoitettu yleinen huomautus asetetaan pinnalle, joka ei koskaan kosketa toista osaa.
Nopea vs keskinopeus vs suurikartio lanka EDM
Nopea lanka EDM , usein rakennettu DK77-alustan ympärille, tarjoaa alhaisimmat kustannukset leikkauksen neliömillimetriä kohden. Se on oikea vastaus kiinnikkeisiin, välilevyihin, yksinkertaisiin lävistyksiin ja kaikkiin töihin, joissa löysempi nauha on hyväksyttävä.
Keskinopeuksinen lanka-EDM istuu nopeiden ja tarkkuuskoneiden välissä. Se lisää hallitun monivaiheleikkauksen ja jäykemmän langankäytön, ja tämä yhdistelmä siirtää saavutettavissa olevan nauhan löysästä päästä hienojakoiseen päähän – yksi syy, miksi keskinopeita koneita käytetään laajalti autojen työkaluissa. Leikkauskustannus on korkeampi kuin nopealla koneella, mutta romun määrä ja manuaaliset viimeistelytunnit laskevat.
Monivaiheinen leikkaus on kyky pikemminkin kuin koneluokka: rouhinta, jota seuraa yksi tai useampi trimmaus asteittain pienemmällä purkausenergialla. Jokainen keskinopeuksinen ja tarkkuuskone tukee sitä, ja se tarjoaa sekä tiukemman toleranssin että hienomman pintakäsittelyn, joita autoalan tekniset tiedot vaativat – yksikierrosleikkaus ei koskaan saavuta sitä. Varmista, kuinka monta trimmausta läpäisee ohjaustuki, ennen kuin katsot mitään muuta, koska tämä luku asettaa pohjan saavutettavissa olevalle toleranssille.
Tarkkuuslanka-EDM-koneet , jotka pitävät tiukimmat nauhat pienemmällä langalla, ovat perusteltuja pääasiassa EV-laminointimuotteihin, injektorityökaluihin ja kovametallitöihin, joissa toleranssi- ja pinnan eheysvaatimukset ovat todella tiukat. Ne maksavat huomattavasti enemmän ja tarvitsevat valvotun ympäristön.
Osta luokka, joka kattaa aidosti tarvitsemasi toleranssialueen, älä tiedoston tiukinta piirustusta, koska hintaero luokkien välillä on paljon suurempi kuin saavutettavissa olevan laadun ero tavallisessa autotyössä.
Kuinka valita oikea lanka-EDM-kone autojen työkaluihin
Valinta toimii paremmin osasta kuin luettelosta. Suorita tämä ketju järjestyksessä:
Osan koko ja paino — määrittää työn kirjekuoren ja pöytäkuorman ja sulkee yleensä pois koneet ennen kuin mikään muu tekee.
Materiaali ja kovuus — määrittää hyväksymisstrategian ja sen, pitääkö parametrikirjasto rakentaa tyhjästä.
Suvaitsevaisuus ja viimeistely ovat todella tärkeitä — määrittää koneluokan ja sen, tarvitaanko valvottua ympäristöä.
kartiomainen — veto, kohokuvio tai vinot seinät päättävät, tarvitaanko kartiomaista konetta ollenkaan.
Kuukauden leikkausmittarit — päättää yhden ja kahden koneen välillä.
Alla oleva taulukko on lähtökohta, ei spesifikaatio.
Jos työsi on
Aloita
Karkaistu D2 / SKD11 insertit noin 20-30 µm
DK77-sarjan nopea kone
Tarkkuustyökalut, jotka vaativat tiukemman mittahallinnan ja hienomman viimeistelyn
PSC-sarjan keskinopeuskone
Yleinen tarkkuustyökalu, jossa hinta per osa hallitsee
DK-BC-sarja
Kulmaiset seinät, veto tai syvä kartiomainen
Large-kartio (DKD) -sarja
Suositus riippuu edelleen osasta, ja luotettava tapa ratkaista se on leikkauskoe omalla materiaalilla eikä luettelon lukujen vertailu.
Kartioleikkaus kulmamuotteille ja -muotteille
Autojen muotit ja muotit ovat harvoin suoraseinäisiä: vetokulmat, kevennyskulmat ja muottien aukot, jotka kapenevat leikkuureunasta alas välysalueelle, edellyttävät kaikki vaijerin kallistumista.
kartiomainen capability is always quoted at a specified workpiece height , ja saavutettavissa oleva kulma pienenee osan kasvaessa. Kone, joka on mitoitettu tiettyyn kulmaan yhdellä Z-korkeudella, ei välttämättä pidä sitä toisella.
Määritä kartio sekä kulman että suurimman poikkeaman mukaan ilmoitetulla korkeudella. Poikkeamaluku – ei maksimikulma – ratkaisee, kootaanko meisti siististi, ja se luku puuttuu useimmista lainauksista.
Isokartiot koneet Käytä itsenäistä U/V-akselin ohjausta erillisellä kartiopäällä, jotta huuhtelu ja jännitys pysyvät yhtenäisinä langan kallistuessa. Ilman sitä kapenevan pinnan leikkauslaatu ja kulman tarkkuus heikkenevät.
kartiomainen is not free. Suorissa läpirei'issä, kovametalliaihioissa ja yksinkertaisissa rei'issä se lisää kustannuksia ilman hyötyä; Jos piirustuksessa ei ole vetoa, kohokuviota tai vinoa seinää, jätä se pois eritelmistä.
POOSN on Taizhou Xinchengyang Machinery Manufacturing Co., Ltd:n lanka-EDM-brändi. Tehdas on valmistanut lanka-EDM-koneita kolmen vuosikymmenen ajan neljälle perheelle – PS-, PSC-keskinopeus-, DK-suurnopeuksille ja suurikartioleikkauksille – ja vientiä Kaakkois-Aasiaan, Länsi-Aasiaan, Eurooppaan ja Amerikkaan suorana valmistajana eikä kauppayhtiönä.
Vain sarjatason ominaisuudet. Mallin kirjekuoret, matkat, pöytäkuormat ja kartiomaiset luvut muuttuvat konfiguraation mukaan, ja ne on vahvistettava tarjoamasi mallin nykyisessä teknisessä asiakirjassa.
sarja
Paras
Avainkohta
PSC-sarja (PSC35C / PSC45C / PSC50C / PSC60C)
Autojen tarkkuustyökalut
Multi-pass keskinopeus leikkaus; tarkkuus ja viimeistely
DK-BC-sarja
Yleinen tarkkuustyökalu
Nopeuden ja kustannusten tasapaino; toistuva paikannustarkkuus 0,002 mm
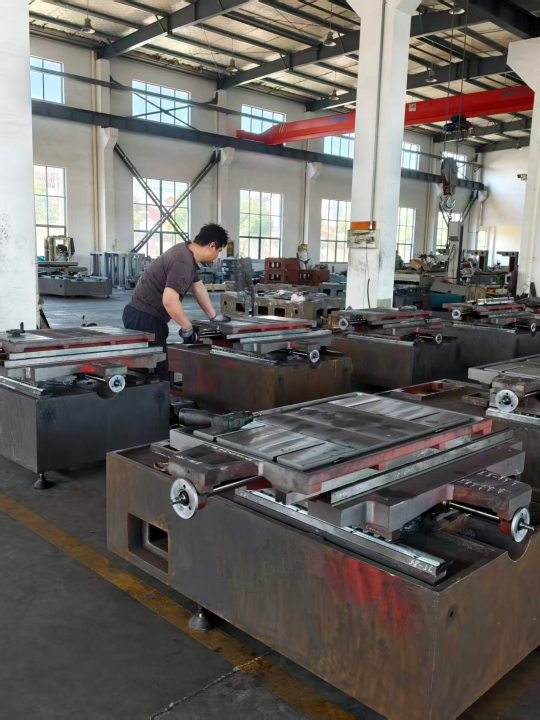
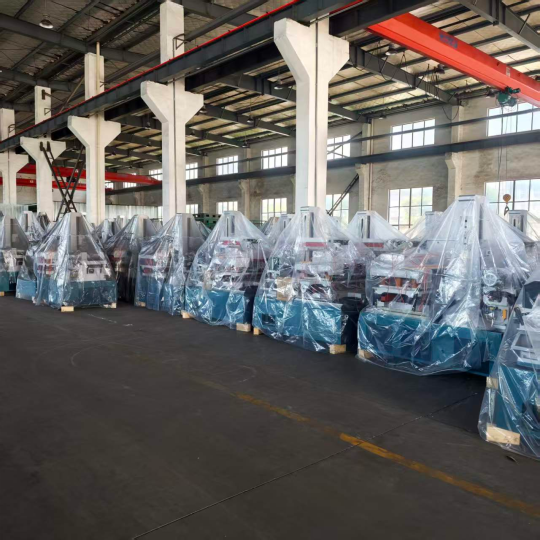
Langalliset EDM-koneet POOSN-sarjassa. Koneen kokoonpano- ja ohjaustyöt POOSN-pajalla, tehty ennen lopullista linjausta.
Kuinka POOSN varmistaa langan EDM-koneen tarkkuuden
Ostajan käskeminen "laserinterferometrin raporttia pyytäväksi" on helppoa; näyttää, mitä myymälässä tapahtuu, on hyödyllisempää. Tämä on POOSN-koneen takana oleva vahvistusketju:
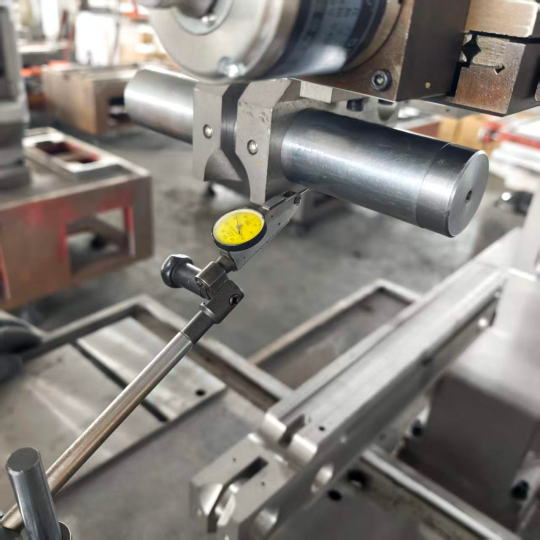
Satulalevyprosessi — 12 tuntia karkaisua, 24 tuntia luonnollista jäähdytystä ja manuaalista jännityksenpoistoa, joten geometria kestää käyttöiän yli vuosien eikä vain vastaanottotestissä.
Kokoaminen ja linjaus mekaanista tai laserreferenssiä vastaan, ohjausradan tarkkuutta ohjataan myymälässä sen sijaan, että sitä korjataan rivin lopussa.
Paikannustarkkuus mitattuna laserinterferometrillä ennen toimitusta , ja asiakkaalle lähetetty testiraportti.
Kolme tarkastusporttia — saapuvat osat, kokoonpanoprosessi ja lopullinen esitoimitus — kahdeksan kokopäiväistä laaduntarkastajaa.
Sopiva ohjausjärjestelmä — KJZ-07, ZHZK-03, CHK.CNC.SYS tai SN-10000 koneesta riippuen.
Mittatarkkuuden säätö asennuksen aikana. Laserinterferometrin paikannustarkkuuden tarkistus on erillinen, dokumentoitu testi ennen toimitusta. POOSN CNC-ohjauskaappi — ohjain on sovitettu koneeseen ja dokumentoitu englanniksi vientitilauksia varten. Koneet, jotka on koottu, testattu ja valmisteltu kuljetusta varten – piste, jossa tarkkuusraportti kulkee koneen mukana.
Etkö ole varma, sopiiko nopea, keskinopea vai suurikartioinen WEDM autosi työkaluihin? Lähetä meille osakoko, materiaali, paksuus ja toleranssit, joilla on todella merkitystä, niin palaamme takaisin konesuosituksen kanssa luettelosivun sijaan.
Lanka-EDM vs. jyrsintä, laserleikkaus, hionta ja upotus-EDM
Vertailu, jolla on merkitystä, ei ole lanka EDM vs. jyrsintä abstraktisti. Se on se, mikä prosessi tuottaa vaatimustenmukaisen ominaisuuden alhaisimmalla täyteen ladatulla hinnalla tietylle materiaalille.
Viitealueet prosessien vertailua varten, ei minkään koneen spesifikaatiota. Todelliset tulokset riippuvat materiaalista, paksuudesta, työkaluista, parametreista ja tarkastusmenetelmästä.
Prosessi
Kovuusraja
Viitetoleranssi
Kulman säde
Sopii parhaiten autoihin
Wire EDM
Mikä tahansa johtava materiaali kovuudesta riippumatta
0,003-0,015 mm
Vain langan säde
Karkaistu muotit, ohuet seinät, sisäiset ominaisuudet
CNC-jyrsintä
Jopa noin 45 HRC
0,010–0,030 mm
Leikkurin säde
Pehmeät rungot, suuret taskut, 3D-pinnat
Laserleikkaus
Teräslevy kohtalaisen paksuusalueella
0,050-0,150 mm
Pieni, mutta lämpövaikutteisella alueella
Litteät aihiot, kannattimet, esimuotoprofiilit
Sinker EDM
Mikä tahansa johtava materiaali
0,005–0,020 mm
Elektrodin kulma
Sokeat ontelot, 3D-muodot, muotin rakenne
Hionta
Mikä tahansa karkaistu teräs
0,002-0,010 mm
Pyörän muoto
Litteät pinnat, OD ja ID sylinterityöt
Laserleikkaus on vertailu, jota kannattaa laajentaa, koska sitä ehdotetaan usein korvikkeena nopealle WEDM:lle autoaihioissa. Laser voittaa tasaisella levyllä, jossa toleranssi on löysä ja reunan kunto ei ole kriittinen. Se häviää heti, kun osa on paksu, heti kun lämpövaikutusalue ei ole hyväksyttävä, tai heti kun toleranssivaatimus kiristyy selvästi alle 0,05 mm. Karkaistuissa työkaluissa 60 HRC:llä laser ei ole keskustelussa.
Hionta ja langan EDM menevät päällekkäin karkaistuissa muottitöissä, ja jako on suoraviivainen: hionta käsittelee litteät pinnat ja sylinterimäiset ominaisuudet nopeammin ja halvemmalla, kun taas WEDM käsittelee sisäprofiilit, kapeita uria, teräviä sisäkulmia ja kaikkea, mikä tarvitsee mukautetun muotolaikan. Useimmat autoalan työkaluliikkeet hoitavat molempia ja reitittävät työn sen mukaisesti.
Harvat prosessit yhdistävät rajoittamattoman työkappaleen kovuuden, toleranssin matalalla mikronin alueella ja nollaleikkausvoiman – minkä vuoksi karkaistut autojen muotit ja ohutseinäiset työkalut palaavat langan EDM:ään hitaamasta leikkausnopeudesta huolimatta.
Kuinka arvioida Wire EDM-valmistaja tai -toimittaja
Autoalan asiakkaat tarkastavat työkalujen toimitusketjunsa, ja paine virtaa koneen toimittajille. Koneesta, joka leikkaa hyvin esittelyssä, mutta jossa ei ole varaosakanavaa, ei huoltositoumusta eikä tarkkuuden uudelleensertifiointimenettelyä, tulee tuotannon pullonkaula kahdeksassatoista kuukaudessa. Pyydä kirjallisesti seuraavaa:
Tietyn yksikön mitattu tarkkuus , jonka testimenetelmä on nimeltään — laserinterferometriraportti todellisesta koneesta, ei mallisarjan luettelokuva.
Trimmojen määrä ohittaa ohjaustuet — Tämä asettaa pohjan saavutettavissa olevalle toleranssille, ja useimmat ostajat unohtavat kysyä tätä.
Varaosien toimitusajat tuotteille, jotka lopettavat tuotannon : virtalähdelevyt, langankiristysmoottorit, UV-akselikäytöt ja ohjauskomponentit. Kirjallisesti sitoutunut toimitusaika on arvokkaampi kuin alhaisempi konehinta.
Parametrituki materiaalisekoituksellesi — lähtökohdat kovametallille, hiilihapotetulle teräkselle ja tarvittaessa titaanille ja nikkelilejeerinkeille todellisuudessa käyttämäsi paksuudet.
Leikkauskoe omalla materiaalillasi , jossa on testiraportti ja käytetty parametrisarja.
Koneen hyväksymistesti koekappaleeseen, joka edustaa geometriaa, reunan viimeistelyn mittaamista, kulmien käyttäytymistä ja kartiokulmaa.
Englanninkielinen dokumentaatio — käyttöopas, sähköpiirustukset, parametriluettelo ja ohjausdokumentaatio.
Sähkökokoonpano — laitoksesi jännite-, vaihe- ja liitäntävaatimukset sekä sähkökomponenttiluettelo.
Ohjausjärjestelmän tuki — ohjain ja versio, kuinka päivitykset ja varaosat käsitellään ja onko koneen ajo tai päivitys riippuvainen Internet-yhteydestä.
Koulutus, vientidokumentaatio ja räätälöinti — mitä se sisältää ja millä kielellä; pakkaus-, lastaus- ja tulliasiakirjat määränpäätäsi varten; ja pystyykö tehdas toimittamaan kalusteita, korkeampia koteloita, laajennettua Z-matkaa tai automaatiosoluintegraatiota pelkkien luettelokoneiden sijaan.
Normalisoi tarjoukset ennen hintojen vertailua: lisää kulutustarvikkeiden ensimmäinen vuosi, ilmoitettujen läpimenoaikojen aiheuttama varaosien riski sekä parametrin arvo ja tarjottu koulutustuki. Koneet, joiden ostohinnat eroavat huomattavasti, voivat kääntyä täysin päinvastaiseksi, kun nämä tekijät otetaan huomioon. Autoteollisuuden työkaluissa toimittajasuhteella on enemmän merkitystä kuin konespesifikaatiolla, koska dokumentoitu läpimenoaika ja valmis parametritaulukko pitävät koneen tuottamassa kolmantena vuonna.
Tarvitsetko leikkaustestin ennen tilaamista? Lähetä meille piirustus- ja materiaalitietosi, niin leikkaamme osan ja palautamme sen mitatun tuloksen kanssa.
Automotive Wire EDM:n kustannukset, kulutustarvikkeet ja huolto
Osakohtaista hintaa hallitsee kolme muuttujaa: leikkauspituus, työkappaleen korkeus ja kulkujen määrä. Kaksivaiheinen leikkaus 40 mm:n terässisäkkeellä vie huomattavasti enemmän koneistusaikaa kuin saman geometrian kertaleikkaus, ja lisäys on lähes kokonaan koneistusaika eikä langan kulutus.
Langan hinta riippuu siitä, miten kone sitä käyttää: kun lankaa käytetään uudelleen, kunnes se katkeaa tai halkaisija putoaa käyttörajan alapuolelle, se on pieni kustannuserä, ja jos se on kertakäyttöinen, kulutuksesta tulee näkyvä rivi. Joka tapauksessa tyypillisillä autojen leikkauspituuksilla lanka on yleensä pieni osuus osan kokonaiskustannuksista, joten trimmauskertojen määrän optimointi on tärkeämpää kuin halvemman langan ostaminen.
Langan lisäksi kulutusosia ovat dielektriset suodattimet, hartsi, suuttimet ja ohjausyksiköt. Opaselämä on useimmiten aliarvioitu kohde : kolmivuoroisessa koneessa ylä- ja alaohjaimet tulee tarkastaa kuukausittain ja vaihtaa aikataulun mukaan mieluummin kuin vikaantumisen yhteydessä, koska kulunut ohjain näkyy kartiomaisena virheenä, joka hiipii sisään asteittain ja on helppo jättää väliin, kunnes osat alkavat epäonnistua tarkastuksessa.
Lyhyt vuororutiini estää suurimman osan siitä:
Puhdista dielektriset suodattimet aikataulun mukaan, ei hälytyksen yhteydessä.
Tarkista langan kireys viikoittain mittarilla eikä korvalla.
Tarkista paikannustarkkuus säännöllisesti, koska lämpöpoikkeama kerääntyy osaan näkymättömästi.
Pidä dielektrinen johtavuus koneenvalmistajan määrittelemällä alueella – johtavuuden poikkeama muuttaa kipinän ominaisuuksia ja siten toleranssia.
Kirjaa jokainen oppaan vaihto.
Kolmivuoroisessa kennossa ajoitettu ohjaimen vaihto ja dielektrisen johtavuuden säätö estävät enemmän romua kuin mikään kuljettajan koulutusohjelma, koska molemmat viat kehittyvät hitaasti ja ovat näkymättömiä yhdestä osasta.
Automotive Wire EDM UKK
Mitä toleranssia autoteollisuuden WEDM voi pitää tuotannossa?
Se riippuu enemmän passistrategiasta ja myymäläympäristöstä kuin koneen merkistä: keskinopeuksinen kone kahdella tai kolmella kierroksella käsittelee käytännön alueen keskikohdan toistuvasti, tarkkuuskone kontrolloidussa ympäristössä tiukan pään ja yhden ajonopeuden suurnopeuskone kattaa löysän pään. Yllä olevat vertailualueet kuvaavat tyypillisiä vaatimuksia, eivät taattuja arvoja.
Voiko lanka-EDM leikata kotelokarkaistun tai hiiltyneen osan?
Kyllä. Hiiltynyt kotelo ja pehmeämpi ydin kuluvat hieman eri nopeudella, joten vähennä rouhintaparametreja ja tarkista huuhtelu huolellisesti. Kulmat osoittavat eron ensin, ja tavallinen korjaus on hitaampi rouhinta ja ylimääräinen trimmaus.
Onko nopea vai keskinopea WEDM parempi autojen työkaluissa?
Keskinopeus on tavallinen valinta, kun työ vaatii tiukkaa toleranssia ja hallittua viimeistelyä, koska monisyöttöinen leikkaus ja jäykkä langankäyttö pitävät nauhan paljon paremmin. Suurinopeuksinen on edelleen parempi valinta kiinnikkeille, välilevyille ja yksinkertaisille lävistyksille, joissa löysä nauha on hyväksyttävä ja osakohtainen hinta hallitsee.
Voiko lanka-EDM tuottaa autonosia määrällisesti?
Lanka-EDM-koneita kuvataan parhaiten tuotantotyökaluiksi eikä tuotantoosien laitteiksi. Yksi kone voi toimia ilman valvontaa yön yli stanssaussuuttimien pinossa, ja kolmen tai neljän hengen kenno voi palvella täyttä työkaluhuonetta. Kuluttajaosien satojatuhansia kappaleita varten lanka-EDM tekee meistin, ei osaa.
Mikä lanka tulisi määrittää autojen muotityöhön?
Määritä lankatyyppi ja halkaisija, jonka ympärille rakentajan parametrikirjasto on rakennettu materiaalisi ja paksuutesi mukaan, ja vahvista se kirjallisesti. Pinnoitettuja laatuja käytetään yleisesti parantamaan huuhtelua ja reunan laatua trimmausajoissa; nopeissa koneissa, joissa on edestakaisin liikkuva lanka, molybdeenilanka pysyy vakiona.
Mitä tulee tarkistaa ennen lanka-EDM-koneen tilaamista autotöihin?
Trimmojen määrä ohittaa ohjaustuet, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Pyydä leikkaustestiä
Leimaus-, jarru-, voimansiirto- ja sähköajoneuvojen ohjelmia palveleva työkaluhuone tarvitsee tyypillisesti yhden keskinopean koneen tiukkaan työhön ja yhden tai kaksi nopeaa konetta volyymitöihin sekä kartiokyvyn, jos meistityö on osa yhdistelmää. Piirustuksen lähettäminen materiaalista, kovuudesta, paksuudesta ja toleransseista, joilla on itse asiassa merkitystä, on nopein tapa saada hyödyllinen konesuositus luettelosivun sijaan – vastaus yleensä muuttuu, kun todellinen toleranssialue erotetaan yleisistä huomautuksista.